
 Deutsch
 English


| Plattengröße | 22 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Trapezgewinde |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Guss, NE-Metalle |
| Sorte | RT330: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| L | X | Y | T | |
| 22ER-V-TR4,0 RT330 | 22 | 1,7 | 1,9 | 4,76 |
| 22ER-V-TR5,0 RT330 | 22 | 2,1 | 2,5 | 4,76 |
Die Wendeschneidplatte 22ER (30°) für das Trapez-Vollprofil ist eine hochbelastbare Lösung für die anspruchsvolle Gewindefertigung. Konzipiert als Rechtsausführung für das Außengewindedrehen, unterstützt dieses PVD-beschichtete Werkzeug der Sorte RT330 eine prozesssichere Bearbeitung in unterschiedlichen Materialien.
Die Gewindeschneidplatte der Größe 22 (22ER) mit 30°-Trapez-Vollprofil bietet eine solide Basis für das maßgenaue Drehen von Außengewinden. Ausgestattet mit der PVD-beschichteten Universalsorte RT330 ist das Werkzeug gezielt für die Fertigung belastbarer Bewegungsgewinde, etwa an Antriebs- und Leitspindeln, entwickelt worden. Die verschleißfeste Hartmetallausführung ist für den regelmäßigen industriellen Einsatz ausgelegt und meistert dabei vielseitige Materialanforderungen zuverlässig.
| Art. Nr. | L | X | Y | I.C | T | Schnittgeschw. | |
| 22ER-V-TR4,0 RT330 | 1881106 | 22 | 1,7 | 1,9 | 4,76 | Vc= 60-90m/min | |
| 22ER-V-TR5,0 RT330 | 1881107 | 22 | 2,1 | 2,5 | 4,76 | Vc= 60-90m/min |
Die Wendeschneidplatte ist schwerpunktmäßig für die Produktion stabiler Trapez-Außengewinde vorgesehen. Durch ihre PVD-Beschichtung sowie die Einstufung in die ISO-Kategorien P15-P25 und M10-M25 eignet sich die Wendeplatte sehr gut für die Bearbeitung von Baustählen, legierten Stählen und rostfreien Edelstählen. Zudem lässt sich die Ausführung effizient für Grauguss und diverse Nichteisenmetalle nutzen. In der Praxis wird das Werkzeug häufig im Maschinenbau eingesetzt, insbesondere bei der Herstellung von präzisen Gewindetrieben.
Die durchdachte Vollprofilgeometrie schneidet das Gewinde formgenau bis zum Profilgrund und kappt im gleichen Durchgang den Gewindeaußendurchmesser. Das minimiert anfallende Nacharbeiten und unterstützt einen kontinuierlichen Zerspanungsprozess. Die Universalsorte RT330 reduziert Werkzeugwechsel spürbar, da mit einer Plattensorte unterschiedliche Werkstoffe abgedeckt werden können. Unter Einhaltung der empfohlenen Schnittgeschwindigkeiten (Vc) von 60 bis 90 m/min werden ansprechende Oberflächengüten bei effizienten Bearbeitungszyklen erzielt.
Technische Daten
| Plattengröße | 22 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Trapezgewinde |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Guss, NE-Metalle |
| Sorte | RT330: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| L | X | Y | T | |
| 22ER-V-TR4,0 RT330 | 22 | 1,7 | 1,9 | 4,76 |
| 22ER-V-TR5,0 RT330 | 22 | 2,1 | 2,5 | 4,76 |
Die Wendeschneidplatte 22ER (30°) für das Trapez-Vollprofil ist eine hochbelastbare Lösung für die anspruchsvolle Gewindefertigung. Konzipiert als Rechtsausführung für das Außengewindedrehen, unterstützt dieses PVD-beschichtete Werkzeug der Sorte RT330 eine prozesssichere Bearbeitung in unterschiedlichen Materialien.
| Außendrehhalter | SER |
| Platte | 16/22 ER |
| Hauptanwendung | Gewindedrehen |
| Richtung | Rechts |
| Klemmung | Schraubenklemmung |
| Kühlung | Mit interner Kühlmittelzufuhr |
| VPE | 1 Stück |
| H | h | L | B | f | |
| SER 1616 F16-H | 16 | 16 | 80 | 16 | 20 |
| SER 2020 H16-H | 20 | 20 | 100 | 20 | 25 |
| SER 2525 K16-H | 25 | 25 | 125 | 25 | 32 |
| SER 3232 K16-H | 32 | 32 | 125 | 32 | 40 |
| SER 2525 K22-H | 25 | 25 | 125 | 25 | 32 |
| SER 3232 K22-H | 32 | 32 | 125 | 32 | 40 |
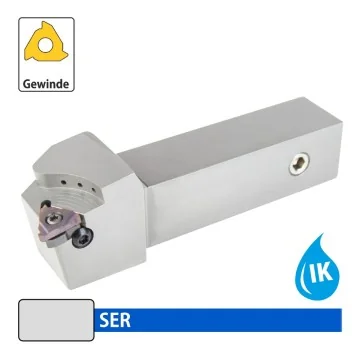
Der rechte Außengewindedrehhalter der Baureihe SER mit integrierter Kühlmittelzufuhr stellt eine zuverlässige Lösung für präzise Gewindebearbeitungen auf CNC-Drehmaschinen dar. Ausgelegt für 16 und 22 ER Wendeschneidplatten, bietet dieser Klemmhalter dank der robusten Schraubenklemmung eine hervorragende Stabilität bei anspruchsvollen Zerspanungsaufgaben.

| Außendrehhalter | SER |
| Platte | 16/22 ER |
| Hauptanwendung | Gewindedrehen |
| Richtung | Rechts |
| Klemmung | Schraubenklemmung |
| Kühlung | Ohne Külkanäle |
| VPE | 1 Stück |
| H=h | B | L | f | |
| SER 1616 H16 | 16 | 16 | 100 | 20 |
| SER 2020 K16 | 20 | 20 | 125 | 25 |
| SER 2525 M16 | 25 | 25 | 150 | 32 |
| SER 2525 M22 | 25 | 25 | 150 | 32 |
| SER 3232 P22 | 32 | 32 | 170 | 40 |
Der Außengewindedrehhalter SER in rechter Ausführung ermöglicht das stabile und vibrationsarme Schneiden von Außengewinden. Er ist für genormte 16 ER und 22 ER Wendeplatten ausgelegt und sichert durch eine robuste Schraubenklemmung reproduzierbare Gewindeprofile auf CNC- sowie konventionellen Drehmaschinen.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Guss, NE-Metalle |
| ISO | Steigung | I.C | S | d | |
| 16IR-V-ISO-1,0 RT330 | 16 | 1,0mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,25 RT330 |
16 | 1,25mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,5 RT330 |
16 | 1,5mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,75 RT330 |
16 | 1,75mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-2,0 RT330 |
16 | 2,0mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-2,5 RT330 |
16 | 2,5mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-3,0 RT330 |
16 | 3,0mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-3,5 RT330 | 16 | 3,5mm | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16IR für metrische Vollprofile ist eine spezialisierte Lösung für die professionelle Fertigung von Innengewinden. Ausgestattet mit einem exakten 60°-Flankenwinkel und der universellen Hartmetallsorte RT330, unterstützt sie durchgängig effiziente Zerspanungsprozesse in unterschiedlichen metallischen Werkstoffen. Eine PVD-Beschichtung sorgt dabei für eine hohe Verschleißfestigkeit. Die Lieferung erfolgt in einer praktischen Verpackungseinheit von zwei Stück.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Paralleles Whitworth Rohrgewinde BSPP |
| Profil | Vollprofil |
| Anwendung | Edelstahl |
| Flankenwinkel | 55° |
| ISO | Steigung | I.C | S | d | |
| 16IR-V-BSW-11 RT300 (55°) | 16 | 11-Gang | 9,525 | 3,52 | 4 |
| 16IR-V-BSW-14 RT300 (55°) | 16 | 14-Gang | 9,525 | 3,52 | 4 |
| 16IR-V-BSW-19 RT300 (55°) | 16 | 19-Gang | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16IR (55°) Whitworth Vollprofil in der Sorte RT300 ist gezielt auf die Bearbeitung von parallelen BSPP-Rohrgewinden ausgelegt. Dank der PVD-beschichteten Hartmetallsorte (P15-P25 / M10-M25) überzeugt sie bei der universellen Zerspanung von Stahl und Edelstahl durch eine hohe Zuverlässigkeit.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Links |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 60° |
| ISO | Steigung | I.C | S | d | |
| 16IL-V-ISO-1,0 RT315 | 16 | 1,0mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-1,25 RT315 |
16 | 1,25mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-1,5 RT315 |
16 | 1,5mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-1,75 RT315 |
16 | 1,75mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-2,0 RT315 |
16 | 2,0mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-2,5 RT315 |
16 | 2,5mm | 9,525 | 3,52 | 4 |
| 16IL-V-ISO-3,0 RT315 |
16 | 3,0mm | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16IL (60°) Metrisch Vollprofil der Universalsorte RT315 ist eine durchdachte Lösung für das Schneiden linksgängiger Innengewinde. Sie formt das Gewindeprofil mit einem präzisen 60°-Flankenwinkel exakt aus. Ausgerichtet auf den professionellen Einsatz, eröffnet die PVD-beschichtete Sorte RT315 flexible Einsatzmöglichkeiten bei der Zerspanung von Stahl und Edelstahl. Die praktische Verpackungseinheit von 2 Stück unterstützt effiziente Arbeitsabläufe.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Whitworth Regelgewinde |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Sonderwerkstoffe, NE-Metalle |
| Flankenwinkel | 55° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 Hartmetall für die universelle Anwendung |
| VPE | 2 st. |
| ISO | Gang/Zoll | I.C. | S | d | |
| 16IR-BSW-11-G RT315 | 16 | 11 Gang/Zoll | 9,525 | 3,52 | 4 |
| 16IR-BSW-14-G RT315 | 16 | 14 Gang/Zoll | 9,525 | 3,52 | 4 |
| 16IR-BSW-19-G RT315 | 16 | 19 Gang/Zoll | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16IR mit 55° Whitworth-Regelgewinde im Vollprofil ist eine durchdachte Lösung für die Herstellung exakter Innengewinde. Die universell einsetzbare Hartmetallsorte RT315 eignet sich hervorragend für die zuverlässige Zerspanung von Stahl, Edelstahl, NE-Metallen und Sonderwerkstoffen in der professionellen Fertigung.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Kegeliges Rohrgewinde BSPT |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Sonderwerkstoffe, NE-Metalle |
| Flankenwinkel | 55° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung |
| VPE | 2 st. |
| ISO | Gang/Zoll | I.C. | S | d | |
| 16ER-11BSPT-G RT315 | 16 | 11 Gang/Zoll | 9,525 | 3,52 | 4 |
| 16ER-14BSPT-G RT315 |
16 | 14 Gang/Zoll | 9,525 | 3,52 | 4 |
| 16ER-19BSPT-G RT315 |
16 | 19 Gang/Zoll | 9,525 | 3,52 | 4 |
Die 16ER 55° Gewindeschneidplatte mit PVD-Beschichtung RT315 ermöglicht das effiziente Außengewindeschneiden von kegeligen Rohrgewinden. Das Vollprofil erzeugt gratfreie BSPT-Gewinde in einem prozesssicheren Arbeitsgang.

| Plattengröße | 22 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 60° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| ISO | Steigung | I.C | |
| 22ER-V-ISO-3,5 RT315 | 22 | 3,5 mm | 12,7 |
| 22ER-V-ISO-4,0 RT315 | 22 | 4,0 mm | 12,7 |
| 22ER-V-ISO-4,5 RT315 |
22 | 4,5 mm | 12,7 |
| 22ER-V-ISO-5,0 RT315 |
22 | 5,0 mm | 12,7 |
| 22ER-V-ISO-5,5 RT315 |
22 | 5,5 mm | 12,7 |
| 22ER-V-ISO-6,0 RT315 |
22 | 6,0 mm | 12,7 |
Die Gewindeschneidplatte 22ER mit 60° Vollprofil ist eine exzellente Wahl für das Herstellen metrischer Außengewinde in Stahl und Edelstahl. Ausgelegt für rechtsgängige Gewinde bietet diese Größe-22-Platte eine verlässliche Performance bei anspruchsvollen Drehoperationen.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | UN/UNC |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Sonderwerkstoffe, NE-Metalle |
| Flankenwinkel | 60° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung |
| VPE | 2 st. |
| ISO | Gang/Zoll | I.C. | S | d | |
| 16ER-12UNC-G RT315 | 16 | 12 Gang/Zoll | 9,525 | 3,52 | 4 |
| 16ER-16UNC-G RT315 | 16 | 16 Gang/Zoll | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16ER mit 60° Flankenwinkel ist speziell für das prozesssichere Schneiden von UN- und UNC-Außengewinden ausgelegt. Dank der Vollprofil-Geometrie formt sie den Gewindescheitel direkt mit und sorgt für eine hohe Maßhaltigkeit. Die universelle Hartmetallsorte RT315 mit widerstandsfähiger PVD-Beschichtung unterstützt durchgängig effiziente Arbeitsabläufe bei der Bearbeitung von Stahl, Edelstahl und NE-Metallen.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Zöllig |
| Profil | Teilprofil |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 55° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| ISO | Steigung | I.C. | S | d | |
| 16ER-T-AG55 RT315 | 16 | 48-8,0 Gang/Zoll | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16ER-T-AG55 mit 55° Flankenwinkel ist eine zuverlässige und wirtschaftliche Lösung für das Gewindedrehen. Als Teilprofilplatte ausgelegt, deckt diese Ausführung unterschiedliche Steigungen ab und eignet sich für die Herstellung von zölligen Gewinden wie Whitworth- und BSP-Rohrgewinden. Die universelle Sorte RT315 eröffnet flexible Einsatzmöglichkeiten bei der Bearbeitung von Stahl und Edelstahl.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Trapezgewinde |
| Profil | Vollprofil |
| Anwendung | Stahl/Edelstahl/Guss/NE-Metalle |
| Sorte | RT330: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| L | X | Y | T | |
| 16ER-V-TR3,0 RT330 | 16 | 1,6 | 1,5 | 3,65 |
Die Gewindeschneidplatte 16ER-V-TR3,0 (30°) Trapez Vollprofil der Universalsorte RT330 ist speziell für die prozesssichere Fertigung von Außengewinden konzipiert. Mit ihrem Vollprofil formt sie das Trapezgewinde in einem durchgängigen Arbeitsgang, was eine hohe Profilgenauigkeit und Maßhaltigkeit unterstützt.

| Plattengröße | 22 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Guss, NE-Metalle |
| ISO | Steigung | I.C | |
| 22IR-V-ISO-4,0 RT330 | 22 | 4,0mm | 12,7 |
| 22IR-V-ISO-4,5 RT330 |
22 | 4,5mm | 12,7 |
| 22IR-V-ISO-5,0 RT330 |
22 | 5,0mm | 12,7 |
| 22IR-V-ISO-5,5 RT330 |
22 | 5,5mm | 12,7 |
| 22IR-V-ISO-6,0 RT330 |
22 | 6,0mm | 12,7 |
Die Ausführung 22IR als 60° metrisches Vollprofil in der Universalsorte RT330 ist eine professionelle Lösung für präzise Innengewinde. Dank der verschleißfesten PVD-Beschichtung erzielen Sie saubere Flanken und prozesssichere Ergebnisse bei der Drehbearbeitung von Stahl und Edelstahl. Die Verpackungseinheit beträgt 3 Stück.

| Plattengröße | 11 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Guss, NE-Metalle |
| Flankenwinkel | 60° |
| Sorte | RT330: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| ISO | Steigung | I.C | S | d | |
| 11IR-V-ISO-1,0 RT330 | 11 | 1,0 | 6,35 | 3,18 | 2,8 |
| 11IR-V-ISO-1,25 RT330 | 11 | 1,25 | 6,35 | 3,18 | 2,8 |
| 11IR-V-ISO-1,5 RT330 | 11 | 1,5 | 6,35 | 3,18 | 2,8 |
| 11IR-V-ISO-1,75 RT330 | 11 | 1,75 | 6,35 | 3,18 | 2,8 |
| 11IR-V-ISO-2,0 RT330 | 11 | 2,0 | 6,35 | 3,18 | 2,8 |
| 11IR-V-ISO-2,5 RT330 | 11 | 2,5 | 6,35 | 3,18 | 2,8 |
Die Gewindeschneidplatte 11IR (60°) Metrisch Vollprofil aus der Universalsorte RT330 ist die ideale Wahl für maßgenaue Innengewinde in vielfältigen Materialien.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Edelstahl |
| ISO | Steigung | I.C | S | d | |
| 16ER-V-ISO-1,0 RT300 | 16 | 1,0mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-1,25 RT300 |
16 | 1,25mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-1,5 RT300 |
16 | 1,5mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-1,75 RT300 |
16 | 1,75mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-2,0 RT300 |
16 | 2,0mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-2,5 RT300 |
16 | 2,5mm | 9,525 | 3,52 | 4 |
| 16ER-V-ISO-3,0 RT300 |
16 | 3,0mm | 9,525 | 3,52 | 4 |
Die metrische Gewindeschneidplatte 16ER mit 60° Flankenwinkel ist konsequent auf das präzise Schneiden von Außengewinden ausgerichtet. Dank der bewährten PVD-beschichteten Sorte RT300 bietet diese Vollprofil-Wendeplatte optimale Zerspanungseigenschaften für den universellen Einsatz in Stahl und Edelstahl (P15-P25, M10-M25). Die Ausführung wird in einer Verpackungseinheit von 5 Stück geliefert und eröffnet professionellen Anwendern flexible Einsatzmöglichkeiten in der industriellen Fertigung.

| Plattengröße | 16 |
| Innen/Außengewinde | Außen |
| Richtung | Links |
| Gewindetyp | Paralleles Whitworth Rohrgewinde BSPP |
| Profil | Vollprofil |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 55° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| ISO | Steigung | I.C | S | d | |
| 16EL-V-BSW-11 RT315 (55°) | 16 | 11-Gang | 9,525 | 3,52 | 4 |
| 16EL-V-BSW-14 RT315 (55°) | 16 | 14-Gang | 9,525 | 3,52 | 4 |
| 16EL-V-BSW-19 RT315 (55°) | 16 | 19-Gang | 9,525 | 3,52 | 4 |
Diese PVD-beschichtete Wendeschneidplatte ist gezielt für die Fertigung von präzisen linken, parallelen Whitworth-Außengewinden (BSPP) konzipiert. Mit ihrer Universalsorte RT315 bietet sie eine zuverlässige Zerspanungsleistung und unterstützt effiziente Arbeitsprozesse im professionellen Einsatz.

| Plattengröße | 22 |
| Innen/Außengewinde | Innen |
| Richtung | Links |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 60° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung in Stahl und Edelstahl |
| VPE | 2 St. |
| ISO | Steigung | I.C | |
| 22IL-V-ISO-4,0 RT315 | 22 | 4,0 mm | 12,7 |
| 22IL-V-ISO-4,5 RT315 |
22 | 4,5 mm | 12,7 |
| 22IL-V-ISO-5,0 RT315 |
22 | 5,0 mm | 12,7 |
| 22IL-V-ISO-5,5 RT315 |
22 | 5,5 mm | 12,7 |
| 22IL-V-ISO-6,0 RT315 |
22 | 6,0 mm | 12,7 |
Die Gewindeschneidplatte 22IL (60°) Metrisch Vollprofil der Universalsorte RT315 ist auf die anspruchsvolle Herstellung von linksgängigen Innengewinden ausgerichtet. Dank der Vollprofil-Ausführung wird die Gewindekontur in einem Arbeitsgang vollständig ausgeformt, was eine exakte Maßhaltigkeit ohne zusätzlichen Entgratungsaufwand unterstützt. Die PVD-beschichtete Sorte RT315 eröffnet flexible Einsatzmöglichkeiten in der Zerspanung von Stahl und Edelstahl.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Metrisch |
| Profil | Vollprofil |
| Anwendung | Edelstahl |
| ISO | Steigung | I.C | S | d | |
| 16IR-V-ISO-1,0 RT300 | 16 | 1,0mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,25 RT300 | 16 | 1,25mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,5 RT300 | 16 | 1,5mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-1,75 RT300 | 16 | 1,75mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-2,0 RT300 | 16 | 2,0mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-2,5 RT300 | 16 | 2,5mm | 9,525 | 3,52 | 4 |
| 16IR-V-ISO-3,0 RT300 | 16 | 3,0mm | 9,525 | 3,52 | 4 |
Die metrische Vollprofil-Gewindeschneidplatte 16IR (60°) in der Sorte RT300 ist auf die prozesssichere Innengewindefertigung ausgerichtet. Durch die formstabile 60°-Geometrie und die PVD-beschichtete Hartmetallsorte ist sie eine durchdachte Lösung für anspruchsvolle Zerspanungsaufgaben in Edelstahl und bietet auch bei Stahl universelle Einsatzmöglichkeiten.

| Plattengröße | 16 |
| Innen/Außengewinde | Innen |
| Richtung | Rechts |
| Gewindetyp | Kegeliges Rohrgewinde BSPT |
| Profil | Vollprofil |
| Anwendung | Stahl, Edelstahl, Sonderwerkstoffe, NE-Metalle |
| Flankenwinkel | 55° |
| Sorte | RT315: PVD-Beschichtetes P15-P25 und M10-M25 für die universelle Anwendung |
| VPE | 2 st. |
| ISO | Gang/Inch | I.C. | S | d | |
| 16IR-11BSPT-G RT315 | 16 | 11 Gang/Inch | 9,525 | 3,52 | 4 |
| 16IR-14BSPT-G RT315 | 16 | 14 Gang/Inch | 9,525 | 3,52 | 4 |
| 16IR-19BSPT-G RT315 | 16 | 19 Gang/Inch | 9,525 | 3,52 | 4 |
Die Gewindeschneidplatte 16IR für kegelige Rohrgewinde nach BSPT-Standard mit 55° Flankenwinkel ist eine leistungsstarke Lösung für das prozesssichere Innengewindeschneiden. Durch die PVD-beschichtete Universalsorte RT315 eignet sich dieses Werkzeug hervorragend für die professionelle Zerspanung unterschiedlicher Materialien. Das Vollprofil sorgt dabei für die exakte Ausformung von Gewindespitze und Gewindegrund in einem Arbeitsgang.