
 Deutsch
 English


| Fräserart | VHM-HPC-Fräser |
| Spiralwinkel | 35°/38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schruppen und Schlichten |
| Ausführung | Kurzversion |
| Schaft | Zylinder- oder Weldon-Schaft |
| Schneiden | 4 |
| Beschichtung | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | d(h6) | d1 | H | M | L | Z | |
| HPCK-Z4-D4.0 RT405 | 4 | 6 | 3,7 | 8 | 16 | 54 | 4 |
| HPCK-Z4-D5.0 RT405 | 5 | 6 | 4,7 | 9 | 17 | 54 | 4 |
| HPCK-Z4-D6.0 RT405 | 6 | 6 | 5,7 | 10 | 18 | 54 | 4 |
| HPCK-Z4-D8.0 RT405 | 8 | 8 | 7,7 | 12 | 22 | 58 | 4 |
| HPCK-Z4-D10.0 RT405 | 10 | 10 | 9,5 | 14 | 26 | 66 | 4 |
| HPCK-Z4-D12.0 RT405 | 12 | 12 | 11,5 | 16 | 28 | 73 | 4 |
| HPCK-Z4-D16.0 RT405 | 16 | 16 | 15,5 | 22 | 34 | 82 | 4 |
| HPCK-Z4-D20.0 RT405 | 20 | 20 | 19,5 | 26 | 42 | 92 | 4 |
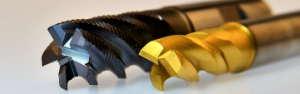
Dieser VHM HPC-Fräser mit Halsfreischliff in der Kurzversion ermöglicht effizientes Schruppen und Schlichten bei Stahl, Edelstahl sowie Guss. Die TiAlN-Beschichtung (RT405) und vier über Mitte schneidende Schneiden sorgen für hohe Zuverlässigkeit in der professionellen Zerspanung. 


Der 4-schneidige VHM HPC-Fräser bietet professionellen Anwendern durchdachte Lösungen für die präzise Zerspanung. Dank seiner stabilen Ausführung und der speziellen TiAlN-Beschichtung ist er bestens für hohe mechanische Belastungen gerüstet.
Ausführung mit Zylinderschaft:
| Art. Nr. | D | d(h6) | d1 | H | M | L | Z | |
| HPCK-Z4-D4.0-Z RT405 | 2552031 | 4 | 6 | 3,7 | 8 | 16 | 54 | 4 |
| HPCK-Z4-D5.0-Z RT405 |
2552032 | 5 | 6 | 4,7 | 9 | 17 | 54 | 4 |
| HPCK-Z4-D6.0-Z RT405 |
2552033 | 6 | 6 | 5,7 | 10 | 18 | 54 | 4 |
| HPCK-Z4-D8.0-Z RT405 |
2552034 | 8 | 8 | 7,7 | 12 | 22 | 58 | 4 |
| HPCK-Z4-D10.0-Z RT405 |
2552035 | 10 | 10 | 9,5 | 14 | 26 | 66 | 4 |
| HPCK-Z4-D12.0-Z RT405 |
2552036 | 12 | 12 | 11,5 | 16 | 28 | 73 | 4 |
| HPCK-Z4-D16.0-Z RT405 |
2552037 | 16 | 16 | 15,5 | 22 | 34 | 82 | 4 |
| HPCK-Z4-D20.0-Z RT405 |
2552038 | 20 | 20 | 19,5 | 26 | 42 | 92 | 4 |
Ausführung mit Weldon-Schaft:
| Art. Nr. | D | d(h6) | d1 | H | M | L | Z | |
| HPCK-Z4-D4.0-W RT405 | 2551601 | 4 | 6 | 3,7 | 8 | 16 | 54 | 4 |
| HPCK-Z4-D5.0-W RT405 |
2551602 | 5 | 6 | 4,7 | 9 | 17 | 54 | 4 |
| HPCK-Z4-D6.0-W RT405 |
2551603 | 6 | 6 | 5,7 | 10 | 18 | 54 | 4 |
| HPCK-Z4-D8.0-W RT405 |
2551604 | 8 | 8 | 7,7 | 12 | 22 | 58 | 4 |
| HPCK-Z4-D10.0-W RT405 |
2551605 | 10 | 10 | 9,5 | 14 | 26 | 66 | 4 |
| HPCK-Z4-D12.0-W RT405 |
2551606 | 12 | 12 | 11,5 | 16 | 28 | 73 | 4 |
| HPCK-Z4-D16.0-W RT405 |
2551607 | 16 | 16 | 15,5 | 22 | 34 | 82 | 4 |
| HPCK-Z4-D20.0-W RT405 |
2551608 | 20 | 20 | 19,5 | 26 | 42 | 92 | 4 |
| Ae | Schnittgeschwindigkeit | Vorschub fz [mm/z] | ||||||
| Vc[m/min] | Ø 3-5 | Ø 6-8 | Ø 10 | Ø 12-16 | Ø 20 | |||
| Baustahl/Einsatzstahl | <450 | 1/1 | 170-200 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 190-230 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 200-280 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
Vergütungsstahl |
450-700 |
1/1 | 130-190 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 160-210 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 180-220 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
| Werkzeugstahl | >700 | 1/1 | 120-180 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 150-200 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 170-220 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
| Edelstahl | <1100 | 1/1 | 60-90 | 0,05 | 0,05 | 0,05 | 0,05-0,06 | 0,06 |
| 1/2 | 80-100 | 0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | ||
| 1/10 | 100-130 | 0,1 | 0,1-0,12 | 0,12 | 0,14-0,16 | 0,18 | ||
| Gusseisen/Grauguss/Temperguss | 1/1 | 150-200 | 0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | |
| 1/2 | 160-240 | 0,08 | 0,09 | 0,09 | 0,09-0,10 | 0,10 | ||
| 1/10 | 220-280 | 0,14-0,16 | 0,15-0,18 | 0,22 | 0,25-0,27 | 0,36 | ||
| Gehärteter Stahl bis 55 HRC | 1/1 | 100 | 0,045-0,053 | 0,045-0,053 | 0,053 | 0,053-0,06 | 0,06 | |
| 1/2 | 120 | 0,06-0,07 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | ||
| 1/10 | 140 | 0,1-0,12 | 0,1-0,12 | 0,12-0,14 | 0,16 | 0,18 | ||
Dieser Fräser eignet sich hervorragend für das Schruppen und Schlichten unterschiedlicher Werkstoffe. Die vielfältigen Bearbeitungsmöglichkeiten umfassen Planfräsen, Eckfräsen, Nutenfräsen, Bohrnuten, Rampen und Tauchnuten. Er ist speziell darauf ausgelegt, die Effizienz bei der Zerspanung von Baustahl, Werkzeugstahl, Edelstahl und Gusseisen merklich zu unterstützen.
Dank der fortschrittlichen PVD-TiAlN-Beschichtung (RT405) bietet das Werkzeug einen starken Schutz gegen Verschleiß und Hitzeentwicklung. Die ungleiche Drallsteigung von 35°/38° fördert einen vibrationsarmen Lauf und schafft gute Voraussetzungen für hochwertige Oberflächen. Der integrierte Halsfreischliff eröffnet zusätzliche Einsatzmöglichkeiten bei tieferliegenden Werkstückkonturen. Durch den wahlweisen Zylinder- oder Weldon-Schaft kann das Werkzeug flexibel in bestehende Haltersysteme integriert werden.

| Fräserart | VHM-HPC-Fräser |
| Spiralwinkel | 35°/38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schruppen und Schlichten |
| Ausführung | Kurzversion |
| Schaft | Zylinder- oder Weldon-Schaft |
| Schneiden | 4 |
| Beschichtung | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | d(h6) | d1 | H | M | L | Z | |
| HPCK-Z4-D4.0 RT405 | 4 | 6 | 3,7 | 8 | 16 | 54 | 4 |
| HPCK-Z4-D5.0 RT405 | 5 | 6 | 4,7 | 9 | 17 | 54 | 4 |
| HPCK-Z4-D6.0 RT405 | 6 | 6 | 5,7 | 10 | 18 | 54 | 4 |
| HPCK-Z4-D8.0 RT405 | 8 | 8 | 7,7 | 12 | 22 | 58 | 4 |
| HPCK-Z4-D10.0 RT405 | 10 | 10 | 9,5 | 14 | 26 | 66 | 4 |
| HPCK-Z4-D12.0 RT405 | 12 | 12 | 11,5 | 16 | 28 | 73 | 4 |
| HPCK-Z4-D16.0 RT405 | 16 | 16 | 15,5 | 22 | 34 | 82 | 4 |
| HPCK-Z4-D20.0 RT405 | 20 | 20 | 19,5 | 26 | 42 | 92 | 4 |
Dieser VHM HPC-Fräser mit Halsfreischliff in der Kurzversion ermöglicht effizientes Schruppen und Schlichten bei Stahl, Edelstahl sowie Guss. Die TiAlN-Beschichtung (RT405) und vier über Mitte schneidende Schneiden sorgen für hohe Zuverlässigkeit in der professionellen Zerspanung.

| Fräserart | VHM Fasenfräser |
| Spitzwinkel | 90° |
| Werkstoff | Stahl, Edelstahl, Guss, Ne-Metalle |
| Schaft | Weldon/Zylinderschaft |
| Beschichtung | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
Zylinderschaft:
| d(h6) | L | D | X | Z | |
| FF-Z3-90-D3.0-Z RT303 | 3 | 48 | 0,2 | 90° | 3 |
| FF-Z4-90-D4.0-Z RT303 | 4 | 48 | 0,2 | 90° | 4 |
| FF-Z4-90-D6.0-Z RT303 | 6 | 55 | 0,2 | 90° | 4 |
| FF-Z4-90-D8.0-Z RT303 | 8 | 58 | 0,5 | 90° | 4 |
| FF-Z4-90-D10.0-Z RT303 | 10 | 65 | 0,5 | 90° | 4 |
| FF-Z4-90-D12.0-Z RT303 | 12 | 75 | 0,5 | 90° | 4 |
| FF-Z4-90-D16.0-Z RT303 | 16 | 85 | 0,7 | 90° | 4 |
Weldon-Schaft:
| d(h6) | L | D | X | Z | |
| FF-Z4-90-D6.0-W RT303 | 6 | 55 | 0,2 | 90° | 4 |
| FF-Z4-90-D8.0-W RT303 | 8 | 58 | 0,5 | 90° | 4 |
| FF-Z4-90-D10.0-W RT303 | 10 | 65 | 0,5 | 90° | 4 |
| FF-Z4-90-D12.0-W RT303 | 12 | 75 | 0,5 | 90° | 4 |
| FF-Z4-90-D16.0-W RT303 | 16 | 85 | 0,7 | 90° | 4 |
Der VHM Fasenfräser 90° der Serie RT303 ist ein hochpräzises Zerspanungswerkzeug für professionelle Anwender. Mit seinem exakten 90°-Spitzwinkel ist er für das präzise Entgraten, Anfasen und Kantenbrechen optimiert. Das PVD-beschichtete Feinkorn-Hartmetall gewährleistet eine hohe Verschleißfestigkeit und eine konstante Bearbeitungsqualität bei unterschiedlichen Werkstoffen. Die Flexibilität bei der Schaftauswahl (Weldon- oder Zylinderschaft) ermöglicht die unkomplizierte Einbindung in vorhandene Spannsysteme.


| Fräserart | VHM-Kugelfräser |
| Spiralwinkel | 35° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Mittlere Bearbeitung, Schlichten |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | r | d | H | L | Z | |
| KFS-Z2-D0.3 RT405 | 0,3 | 0,15 | 4 | 0,5 | 50 | 2 |
| KFS-Z2-D0.4 RT405 | 0,4 | 0,2 | 4 | 0,6 | 50 | 2 |
| KFS-Z2-D0.5 RT405 | 0,5 | 0,25 | 4 | 0,8 | 50 | 2 |
| KFS-Z2-D0.6 RT405 | 0,6 | 0,3 | 4 | 0,9 | 50 | 2 |
| KFS-Z2-D0.7 RT405 | 0,7 | 0,35 | 4 | 1 | 50 | 2 |
| KFS-Z2-D0.8 RT405 | 0,8 | 0,4 | 4 | 1,2 | 50 | 2 |
| KFS-Z2-D0.9 RT405 | 0,9 | 0,45 | 4 | 1,3 | 50 | 2 |
| KFS-Z2-D1.0 RT405 | 1 | 0,5 | 4 | 1,5 | 50 | 2 |
| KFS-Z2-D1.2 RT405 | 1,2 | 0,6 | 4 | 1,8 | 50 | 2 |
| KFS-Z2-D1.4 RT405 | 1,4 | 0,7 | 4 | 2 | 50 | 2 |
| KFS-Z2-D1.5 RT405 | 1,5 | 0,75 | 4 | 2,3 | 50 | 2 |
| KFS-Z2-D1.6 RT405 | 1,6 | 0,8 | 4 | 2,5 | 50 | 2 |
| KFS-Z2-D1.8 RT405 | 1,8 | 0,9 | 4 | 2,7 | 50 | 2 |
| KFS-Z2-D2.0 RT405 | 2 | 1 | 4 | 3 | 50 | 2 |
| KFS-Z2-D2.5 RT405 | 2,5 | 1,25 | 4 | 3,7 | 50 | 2 |
| KFS-Z2-D3.0 RT405 | 3 | 1,5 | 4 | 4,5 | 50 | 2 |
Der VHM Kugelfräser Z2 mit 4 mm Zylinderschaft ist auf die präzise 3D-Konturbearbeitung und das Schlichten ausgelegt. Er unterstützt Anwender zuverlässig beim Nutenfräsen, Formfräsen und Rampen. Dank der PVD-TiAlN-Hochleistungsbeschichtung eignet sich dieses zweischneidige Werkzeug für vielfältige Einsatzbereiche in Stahl, Edelstahl und Guss. 

| Fräserart | VHM Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schlichten |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
- 4-Schneidiger VHM Kugelfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | r | d(h6) | H | L | Z | Version | |
| KF-P-Z4-D4.0 RT303 |
4 | 2 | 6 | 8 | 50 | 4 | A |
| KF-P-Z4-D5.0 RT303 |
5 | 2,5 | 6 | 10 | 50 | 4 | A |
| KF-P-Z4-D6.0 RT303 |
6 | 3 | 6 | 12 | 50 | 4 | B |
| KF-P-Z4-D8.0 RT303 |
8 | 4 | 8 | 16 | 60 | 4 | B |
| KF-P-Z4-D10.0 RT303 |
10 | 5 | 10 | 20 | 75 | 4 | B |
| KF-P-Z4-D12.0 RT303 |
12 | 6 | 12 | 24 | 75 | 4 | B |

| Fräserart | VHM Alu-Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Beschichtung | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
| D | r | d2(h6) | d1 | H | M | L | Z | |
| AKF-Z2-D3.0 RT30K | 3 | 1,5 | 6 | 2,8 | 6 | 9 | 57 | 2 |
| AKF-Z2-D4.0 RT30K | 4 | 2 | 6 | 3,7 | 8 | 12 | 57 | 2 |
| AKF-Z2-D5.0 RT30K | 5 | 2,5 | 6 | 4,6 | 10 | 15 | 57 | 2 |
| AKF-Z2-D6.0 RT30K | 6 | 3 | 6 | 5,5 | 12 | 20 | 57 | 2 |
| AKF-Z2-D8.0 RT30K | 8 | 4 | 8 | 7,4 | 16 | 26 | 63 | 2 |
| AKF-Z2-D10.0 RT30K | 10 | 5 | 10 | 9,2 | 20 | 31 | 72 | 2 |
| AKF-Z2-D12.0 RT30K | 12 | 6 | 12 | 11 | 24 | 37 | 83 | 2 |
| AKF-Z2-D16.0 RT30K | 16 | 8 | 16 | 15 | 32 | 43 | 92 | 2 |
Dieser unbeschichtete 2-schneidige Kugelfräser aus K30-Vollhartmetall ist konsequent auf die Zerspanung von Aluminium und NE-Metallen abgestimmt. Ausgeführt mit einem 30°-Spiralwinkel und über Mitte schneidender Geometrie, schafft das Werkzeug optimale Voraussetzungen für die Erzeugung sauberer Freiformflächen und exakter Vollradien.

| Fräserart | VHM Hartfräser |
| Spiralwinkel | 45° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Zähne | 4 |
| Beschichtung | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM Hartfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | d(h6) | H | L | Z | Version | |
| HFL-P-Z4-D3.0 RT555 | 3 | 6 | 12 | 75 | 4 | A |
| HFL-P-Z4-D4.0 RT555 |
4 | 6 | 15 | 75 | 4 | A |
| HFL-P-Z4-D5.0 RT555 |
5 | 6 | 20 | 75 | 4 | A |
| HFL-P-Z4-D6.0 RT555 |
6 | 6 | 20 | 75 | 4 | B |
| HFL-P-Z4-D8.0 RT555 |
8 | 8 | 25 | 100 | 4 | B |
| HFL-P-Z4-D10.0 RT555 |
10 | 10 | 30 | 100 |
4 | B |
| HFL-P-Z4-D12.0 RT555 |
12 | 12 | 35 | 100 |
4 | B |
| HFL-P-Z4-D16.0 RT555 |
16 | 16 | 50 | 150 | 4 | B |
| HFL-P-Z4-D20.0 RT555 |
20 | 20 | 55 | 150 | 4 | B |

| Fräserart | VHM Hart-Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM Hart-Kugelfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | r | d(h6) | H | L | Z | Version | |
| HKF-P-Z4-D3.0 RT555 |
3 | 1,5 | 6 | 6 | 50 | 4 | A |
| HKF-P-Z4-D4.0 RT555 |
4 | 2 | 6 | 8 | 50 | 4 | A |
| HKF-P-Z4-D5.0 RT555 |
5 | 2,5 | 6 | 10 | 50 | 4 | A |
| HKF-P-Z4-D8.0 RT555 |
8 | 4 | 8 | 16 | 60 | 4 | B |
| HKF-P-Z4-D10.0 RT555 |
10 | 5 | 10 | 20 | 75 | 4 | B |
| HKF-P-Z4-D12.0 RT555 |
12 | 6 | 12 | 24 | 75 | 4 | B |
| HKF-P-Z4-D16.0 RT555 |
16 | 8 | 16 | 32 | 100 | 4 | B |
| HKF-P-Z4-D20.0 RT555 | 20 | 10 | 20 | 40 | 100 | 4 | B |

| Fräserart | VHM Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schlichten |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Zähne | 2 |
| Beschichtung | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
| D | R | d2(h6) | d1 | H | M | L | Z | |
| KF-Z2-D3.0 RT303 | 3 | 1,5 | 6 | 2,8 | 4 | 9 | 57 | 2 |
| KF-Z2-D4.0 RT303 | 4 | 2 | 6 | 3,7 | 5 | 12 | 57 | 2 |
| KF-Z2-D5.0 RT303 | 5 | 2,5 | 6 | 4,6 | 6 | 15 | 57 | 2 |
| KF-Z2-D6.0 RT303 | 6 | 3 | 6 | 5,5 | 7 | 20 | 57 | 2 |
| KF-Z2-D8.0 RT303 | 8 | 4 | 8 | 7,4 | 9 | 26 | 63 | 2 |
| KF-Z2-D10.0 RT303 | 10 | 5 | 10 | 9,2 | 11 | 31 | 72 | 2 |
| KF-Z2-D12.0 RT303 | 12 | 6 | 12 | 11 | 12 | 37 | 83 | 2 |
| KF-Z2-D16.0 RT303 | 16 | 8 | 16 | 15 | 16 | 43 | 92 | 2 |
| KF-Z2-D20.0 RT303 | 20 | 10 | 20 | 19 | 20 | 50 | 104 | 2 |
Der zweischneidige VHM Kugelfräser in Standardlänge mit Halsfreischliff ist die ideale Wahl für anspruchsvolle Schlichtbearbeitungen. Durch seine spezielle Geometrie, die über Mitte schneidet, ermöglicht er das präzise Kopier- und Formfräsen in Stahl, Edelstahl und Gusswerkstoffen.

| Fräserart | VHM Alu-Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | NE-Metalle |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
| D | r | d2(h6) | d1 | H | M | L | Z | |
| AKFL-Z2-D3.0 RT30K | 3 | 1,5 | 6 | 2,8 | 6 | 9 | 75 | 2 |
| AKFL-Z2-D4.0 RT30K | 4 | 2 | 6 | 3,7 | 8 | 12 | 75 | 2 |
| AKFL-Z2-D5.0 RT30K | 5 | 2,5 | 6 | 4,6 | 10 | 15 | 80 | 2 |
| AKFL-Z2-D6.0 RT30K | 6 | 3 | 6 | 5,5 | 12 | 20 | 80 | 2 |
| AKFL-Z2-D8.0 RT30K | 8 | 4 | 8 | 7,4 | 16 | 26 | 90 | 2 |
| AKFL-Z2-D10.0 RT30K | 10 | 5 | 10 | 9,2 | 20 | 31 | 100 | 2 |
| AKFL-Z2-D12.0 RT30K | 12 | 6 | 12 | 11 | 24 | 37 | 120 | 2 |
| AKFL-Z2-D16.0 RT30K | 16 | 8 | 16 | 15 | 32 | 43 | 140 | 2 |
Der VHM Alu-Kugelfräser in der Langversion ist eine zuverlässige Lösung für anspruchsvolle Fräsarbeiten in NE-Metallen. Mit seinem zweischneidigen, über Mitte schneidenden Design ermöglicht er eine effiziente Kontur- und Formbearbeitung auch bei tiefer liegenden Bauteilbereichen. Die unbeschichtete RT30K-Sorte bietet gute Voraussetzungen für saubere Oberflächen ohne Aufbauschneidenbildung.

| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 35° |
| Werkstoff | NE-Metalle |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Schneiden | 3 |
| Sorte | RT107: Die DLC-Beschichtung (Diamond-Like-Carbon) aus diamantähnlichem Kohlenstoff sorgt für einen geringeren Werkzeugverschleiß. |
| VPE | 1 Stück |

- 3-Schneidiger VHM Alu-Schaftfräser
- über Mitte schneidend
| D | d | H | L | Z | Version | |
| AFL-P-Z3-D4.0 RT107 | 4 | 6 | 15 | 75 | 3 | A |
| AFL-P-Z3-D5.0 RT107 | 5 | 6 | 20 | 75 | 3 | A |
| AFL-P-Z3-D6.0 RT107 | 6 | 6 | 25 | 75 | 3 | B |
| AFL-P-Z3-D8.0 RT107 | 8 | 8 | 32 | 75 | 3 | B |
| AFL-P-Z3-D10.0 RT107 | 10 | 10 | 45 | 100 | 3 | B |
| AFL-P-Z3-D12.0 RT107 | 12 | 12 | 45 | 100 | 3 | B |
| AFL-P-Z3-D16.0 RT107 | 16 | 16 | 65 | 150 | 3 | B |
| AFL-P-Z3-D20.0 RT107 | 20 | 20 | 75 | 150 | 3 | B |

| Fräserart | VHM Torusfräser |
| Spiralwinkel | 38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Zähne | 4 |
| Beschichtung | RT405: PVD-TIALN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
- 4-Schneidiger VHM Torusfräser
- über Mitte schneidend
- TiAlN-Beschichtet
- Mit Eckenradius
| D | r | d1 | H | L | Z | Version | |
| TFR-P-Z4-D4.0-R0.3 RT405 | 4 | 0,3 | 4 | 10 | 50 | 4 | B |
| TFR-P-Z4-D4.0-R0.5 RT405 | 4 | 0,5 | 6 | 10 | 50 | 4 | A |
| TFR-P-Z4-D5.0-R0.5 RT405 | 5 | 0,5 | 6 | 13 | 50 | 4 | A |
| TFR-P-Z4-D6.0-R0.3 RT405 | 6 | 0,3 | 6 | 16 | 50 | 4 | B |
| TFR-P-Z4-D6.0-R0.5 RT405 | 6 | 0,5 | 6 | 16 | 50 | 4 | B |
| TFR-P-Z4-D6.0-R1.0 RT405 | 6 | 1,0 | 6 | 16 | 50 | 4 | B |
| TFR-P-Z4-D8.0-R0.3 RT405 | 8 | 0,3 | 8 | 20 | 60 | 4 | B |
| TFR-P-Z4-D8.0-R0.5 RT405 | 8 | 0,5 | 8 | 20 | 60 | 4 | B |
| TFR-P-Z4-D8.0-R1.0 RT405 | 8 | 1,0 | 8 | 20 | 60 | 4 | B |
| TFR-P-Z4-D10.0-R0.5 RT405 | 10 | 0,5 | 10 | 25 | 75 | 4 | B |
| TFR-P-Z4-D10.0-R1.0 RT405 | 10 | 1,0 | 10 | 25 | 75 | 4 | B |
| TFR-P-Z4-D10.0-R2.0 RT405 | 10 | 2,0 | 10 | 25 | 75 | 4 | B |
| TFR-P-Z4-D10.0-R3.0 RT405 | 10 | 3,0 | 10 | 25 | 75 | 4 | B |
| TFR-P-Z4-D12.0-R0.5 RT405 | 12 | 0,5 | 12 | 30 | 75 | 4 | B |
| TFR-P-Z4-D12.0-R1.0 RT405 | 12 | 1,0 | 12 | 30 | 75 | 4 | B |
| TFR-P-Z4-D12.0-R2.0 RT405 | 12 | 2,0 | 12 | 30 | 75 | 4 | B |
| TFR-P-Z4-D12.0-R3.0 RT405 | 12 | 3,0 | 12 | 30 | 75 | 4 | B |

| Fräserart | VHM Viertelkreisfräser |
| Spiralwinkel | 0° |
| Werkstoff | Stahl, Edelstahl, Guss, NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Weldon Schaft |
| Schneiden | 4 |
| Sorte | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
| d(h6) | L | D | R | Z | |
| VKF-Z4-D6.0-R0.2 RT303 | 6 | 60 | 5,6 | 0,2 | 4 |
| VKF-Z4-D6.0-R0.3 RT303 | 6 | 60 | 5,4 | 0,3 | 4 |
| VKF-Z4-D6.0-R0.4 RT303 | 6 | 60 | 5,2 | 0,4 | 4 |
| VKF-Z4-D8.0-R0.5 RT303 | 8 | 70 | 7 | 0,5 | 4 |
| VKF-Z4-D8.0-R0.6 RT303 | 8 | 70 | 6,8 | 0,6 | 4 |
| VKF-Z4-D8.0-R0.75 RT303 | 8 | 70 | 6,5 | 0,75 | 4 |
| VKF-Z4-D8.0-R0.8 RT303 | 8 | 70 | 6,4 | 0,8 | 4 |
| VKF-Z4-D8.0-R1.0 RT303 | 8 | 70 | 6 | 1 | 4 |
| VKF-Z4-D10.0-R1.5 RT303 | 10 | 75 | 7 | 1,5 | 4 |
| VKF-Z4-D10.0-R2.0 RT303 | 10 | 75 | 6 | 2 | 4 |
| VKF-Z4-D12.0-R2.5 RT303 | 12 | 75 | 7 | 2,5 | 4 |
| VKF-Z4-D12.0-R3.0 RT303 | 12 | 75 | 6 | 3 | 4 |
| VKF-Z4-D16.0-R4.0 RT303 | 16 | 80 | 8 | 4 | 4 |
| VKF-Z4-D20.0-R5.0 RT303 | 20 | 80 | 10 | 5 | 4 |
Der 4-schneidige VHM Viertelkreisfräser der Sorte RT303 ist eine prozesssichere Lösung für die formgenaue Radiusbearbeitung. Dank des 0°-Spiralwinkels und der PVD-Beschichtung unterstützt das Werkzeug eine präzise Konturbearbeitung ohne Profilverzerrung. Der integrierte Weldon-Schaft gewährleistet dabei stets einen sicheren Halt im Werkzeugfutter.

| Fräserart | VHM-Schaftfräser |
| Spiralwinkel | 45° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schlichten |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Beschichtung | RT405: PVD-TIALN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | d(h6) | H | L | Z | Version | |
| SFL-Z4-D3.0 RT405 | 3 | 6 | 12 | 75 | 4 | A |
| SFL-Z4-D4.0 RT405 | 4 | 6 | 15 | 75 | 4 | A |
| SFL-Z4-D5.0 RT405 | 5 | 6 | 20 | 75 | 4 | A |
| SFL-Z4-D6.0 RT405 | 6 | 6 | 20 | 75 | 4 | B |
| SFL-Z4-D8.0 RT405 | 8 | 8 | 25 | 100 | 4 | B |
| SFL-Z4-D10.0 RT405 | 10 | 10 | 30 | 100 |
4 | B |
| SFL-Z4-D12.0 RT405 | 12 | 12 | 35 | 100 |
4 | B |
| SFL-Z4-D14.0 RT405 | 14 | 14 | 40 | 100 | 4 | B |
| SFL-Z4-D16.0 RT405 | 16 | 16 | 50 | 150 | 4 | B |
| SFL-Z4-D20.0 RT405 | 20 | 20 | 55 | 150 | 4 | B |
Dieser vierschneidige VHM-Schlichtfräser in der langen Ausführung ist gezielt auf die präzise Konturbearbeitung und das Schlichten tiefer liegender Werkstückbereiche ausgelegt. Ausgestattet mit der verschleißfesten RT405 PVD-TiAlN-Beschichtung und einem 45°-Spiralwinkel, schafft das Werkzeug optimale Voraussetzungen für eine saubere Spanabfuhr und glatte Oberflächen bei der Zerspanung von Stahl, Edelstahl und Guss.

| Fräserart | VHM Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Mittlere Bearbeitung und Schlichten |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT405: PVD-TIALN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | r | d(h6) | H | L | Z | |
| KF-Z4-D3.0 RT405 | 3 | 1,5 | 6 | 6 | 50 | 4 |
| KF-Z4-D4.0 RT405 | 4 | 2 | 6 | 8 | 50 | 4 |
| KF-Z4-D5.0 RT405 | 6 | 2,5 | 6 | 10 | 50 | 4 |
| KF-Z4-D6.0 RT405 | 6 | 3 | 6 | 12 | 50 | 4 |
| KF-Z4-D8.0 RT405 | 8 | 4 | 8 | 16 | 60 | 4 |
| KF-Z4-D10.0 RT405 | 10 | 5 | 10 | 20 | 75 | 4 |
| KF-Z4-D12.0 RT405 | 12 | 6 | 12 | 24 | 75 | 4 |
| KF-Z4-D14.0 RT405 | 14 | 7 | 14 | 28 | 75 | 4 |
| KF-Z4-D16.0 RT405 | 16 | 8 | 16 | 32 | 100 | 4 |
| KF-Z4-D18.0 RT405 | 18 | 9 | 18 | 36 | 100 | 4 |
| KF-Z4-D20.0 RT405 | 20 | 10 | 20 | 40 | 100 | 4 |
Der vierschneidige VHM Kugelfräser ist eine durchdachte Lösung für das präzise Formfräsen, Kopierfräsen und die mittlere Schlichtbearbeitung. Mit seinem 30°-Spiralwinkel und der über Mitte schneidenden Stirngeometrie eröffnet er flexible Einsatzmöglichkeiten in Stahl, Edelstahl und Guss. Die hochwertige RT405-Sorte mit PVD-TiAlN-Beschichtung schafft gute Voraussetzungen für eine beständige Leistungsfähigkeit im professionellen Werkzeug- und Formenbau.

| Fräserart | VHM HPC-Fräser |
| Spiralwinkel | 35°/38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schruppen und Schlichten |
| Ausführung | Standardlänge |
| Schaft | Weldon Schaft |
| Schneiden | 4 |
| Sorte | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
- 4-Schneidiger VHM HPC-Fräser
- über Mitte schneidend
- TiAlN-Beschichtet
- Schrupp/Schlichtbearbeitung
| D | d(h6) | H | L | Z | Version | |
| HPC-P-Z4-D3.0-W RT405 | 3 | 6 | 8 | 50 | 4 | A |
| HPC-P-Z4-D4.0-W RT405 | 4 | 6 | 11 | 50 | 4 | A |
| HPC-P-Z4-D5.0-W RT405 | 5 | 6 | 13 | 50 | 4 | A |
| HPC-P-Z4-D6.0-W RT405 | 6 | 6 | 16 | 50 | 4 | B |
| HPC-P-Z4-D12.0-W RT405 | 12 | 12 | 30 | 75 | 4 | B |
| HPC-P-Z4-D16.0-W RT405 | 16 | 16 | 45 | 100 | 4 | B |

| d(h6) | d1 | H | M | L | Z | |
| 6 | 6 | 5,7 | 13 | 21 | 57 | 4 |
| 8 | 8 | 7,7 | 19 | 27 | 63 | 4 |
| 10 | 10 | 9,5 | 22 | 32 | 72 | 4 |
| 12 | 12 | 11,5 | 26 | 38 | 83 | 4 |
| 16 | 16 | 15,5 | 32 | 44 | 92 | 4 |
Dieses 5-teilige Vollhartmetall-Fräser-Set stellt mit den Durchmessern 6, 8, 10, 12 und 16 mm eine praxisgerechte Auswahl für vielfältige Fräsaufgaben bereit. Konzipiert für die anspruchsvolle Schrupp- und Schlichtbearbeitung, unterstützen die Werkzeuge effiziente Arbeitsabläufe in der modernen Fertigung.

| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 35° |
| Werkstoff | NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 3 |
| Sorte | RT107: Die DLC-Beschichtung (Diamond-Like-Carbon) aus diamantähnlichem Kohlenstoff sorgt für einen geringeren Werkzeugverschleiß. |
| VPE | 1 Stück |
- 3-Schneidiger VHM Alu-Schaftfräser
- über Mitte schneidend
| D | d | H | L | Z | Version | |
| AF-P-Z3-D4.0 RT107 | 4 | 6 | 10 | 50 | 3 | A |
| AF-P-Z3-D5.0 RT107 | 5 | 6 | 13 | 50 | 3 | A |
| AF-P-Z3-D6.0 RT107 | 6 | 6 | 16 | 50 | 3 | B |
| AF-P-Z3-D8.0 RT107 | 8 | 8 | 20 | 60 | 3 | B |
| AF-P-Z3-D10.0 RT107 | 10 | 10 | 25 | 75 | 3 | B |
| AF-P-Z3-D12.0 RT107 | 12 | 12 | 30 | 75 | 3 | B |