
 Deutsch
 English
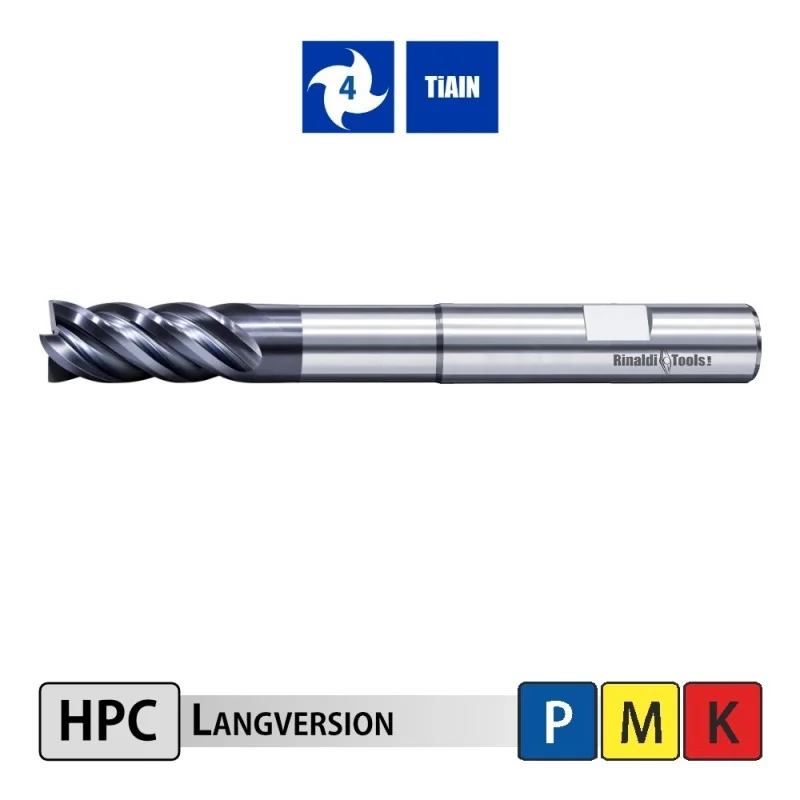
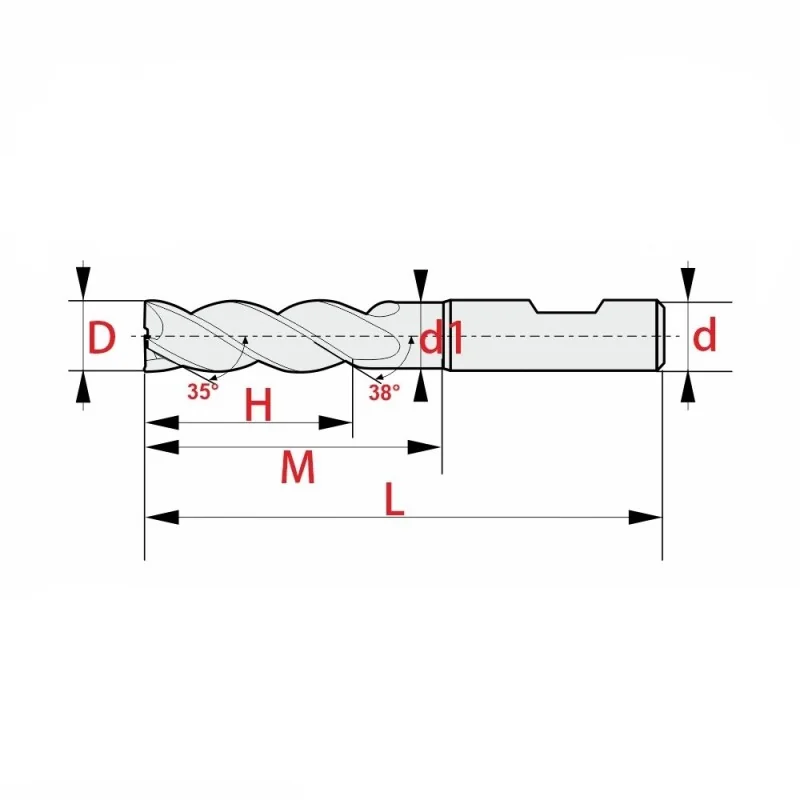
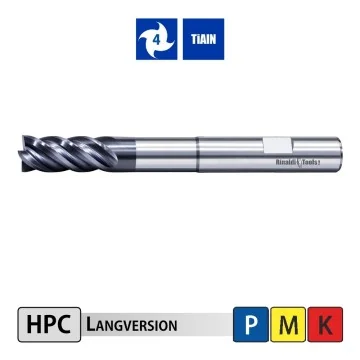
| Fräserart | VHM-HPC-Fräser |
| Spiralwinkel | 35°/38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schruppen und Schlichten |
| Ausführung | Langversion |
| Schaft | Weldon-Schaft |
| Schneiden | 4 |
| Beschichtung | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | d(h6) | d1 | H | M | L | Z | |
| HPCL-Z4-D3.0-W RT405 |
3 | 6 | 2,7 | 6,5 | 15 | 58 | 4 |
| HPCL-Z4-D4.0-W RT405 |
4 | 6 | 3,7 | 8,5 | 20 | 62 | 4 |
| HPCL-Z4-D5.0-W RT405 |
5 | 6 | 4,7 | 10,5 |
25 | 70 | 4 |
| HPCL-Z4-D6.0-W RT405 |
6 | 6 | 5,7 | 13 |
30 | 70 | 4 |
| HPCL-Z4-D8.0-W RT405 |
8 | 8 | 7,7 | 17 |
40 | 80 | 4 |
| HPCL-Z4-D10.0-W RT405 |
10 | 10 | 9,5 |
21 |
50 | 94 | 4 |
| HPCL-Z4-D12.0-W RT405 |
12 | 12 | 11,5 | 25 | 60 | 109 | 4 |
| HPCL-Z4-D16.0-W RT405 |
16 | 16 | 15,5 | 33 | 80 | 132 | 4 |
| HPCL-Z4-D20.0-W RT405 |
20 | 20 | 19,5 | 55 | 98 | 150 | 4 |
Der VHM HPC-Fräser mit Halsfreischliff in der Langversion stellt eine durchdachte Werkzeuglösung für den professionellen Einsatz dar. Ausgelegt auf anspruchsvolle Schrupp- und Schlichtbearbeitungen in Stahl, Edelstahl und Guss, überzeugt er durch präzise Ergebnisse. Dank der langen Ausführung in Kombination mit dem Halsfreischliff eröffnet dieses Fräswerkzeug flexible Einsatzmöglichkeiten, insbesondere bei tieferliegenden und schwer zugänglichen Werkstückkonturen. Die vier über Mitte schneidenden Schneiden sorgen zudem für effiziente Arbeitsabläufe bei unterschiedlichen Fräsoperationen wie dem Rampen und Eintauchen.


Dieser vierschneidige Vollhartmetall-HPC-Fräser in der Langversion ist exakt auf die Bearbeitung anspruchsvoller Kavitäten und tiefliegender Formelemente ausgerichtet. Durch die Kombination aus Weldon-Schaft und gezieltem Halsfreischliff lassen sich Störkonturen vermeiden. Das Zerspanungswerkzeug zeichnet sich durch eine ungleich geteilte Spirale aus, die einen ruhigen Lauf fördert. Dank der RT405 PVD-TiAlN-Beschichtung profitieren Anwender von einem zuverlässigen Verschleißschutz, was den Schaftfräser zu einer fundierten Wahl für moderne Schrupp- und Schlichtanwendungen macht.
| Art. Nr. | D | d(h6) | d1 | H | M | L | Z | |
| HPCL-Z4-D3.0-W RT405 |
2551615 | 3 | 6 | 2,7 | 6,5 | 15 | 58 | 4 |
| HPCL-Z4-D4.0-W RT405 |
2551616 | 4 | 6 | 3,7 | 8,5 | 20 | 62 | 4 |
| HPCL-Z4-D5.0-W RT405 |
2551617 | 5 | 6 | 4,7 | 10,5 |
25 | 70 | 4 |
| HPCL-Z4-D6.0-W RT405 |
2551618 | 6 | 6 | 5,7 | 13 |
30 | 70 | 4 |
| HPCL-Z4-D8.0-W RT405 |
2551619 | 8 | 8 | 7,7 | 17 |
40 | 80 | 4 |
| HPCL-Z4-D10.0-W RT405 |
2551620 | 10 | 10 | 9,5 |
21 |
50 | 94 | 4 |
| HPCL-Z4-D12.0-W RT405 |
2551621 | 12 | 12 | 11,5 | 25 | 60 | 109 | 4 |
| HPCL-Z4-D16.0-W RT405 |
2551622 | 16 | 16 | 15,5 | 33 | 80 | 132 | 4 |
| HPCL-Z4-D20.0-W RT405 |
2551623 | 20 | 20 | 19,5 | 55 | 98 | 150 | 4 |
| Ae | Schnittgeschwindigkeit | Vorschub fz [mm/z] | ||||||
| Vc[m/min] | Ø 3-5 | Ø 6-8 | Ø 10 | Ø 12-16 | Ø 20 | |||
| Baustahl/Einsatzstahl | <450 | 1/1 | 170-200 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 190-230 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 200-280 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
Vergütungsstahl |
450-700 |
1/1 | 130-190 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 160-210 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 180-220 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
| Werkzeugstahl | >700 | 1/1 | 120-180 | 0,05-0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 |
| 1/2 | 150-200 | 0,07-0,08 | 0,08-0,09 | 0,09 | 0,09-0,1 | 0,1 | ||
| 1/10 | 170-220 | 0,12-0,14 | 0,14-0,18 | 0,22 | 0,23-0,27 | 0,32-0,36 | ||
| Edelstahl | <1100 | 1/1 | 60-90 | 0,05 | 0,05 | 0,05 | 0,05-0,06 | 0,06 |
| 1/2 | 80-100 | 0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | ||
| 1/10 | 100-130 | 0,1 | 0,1-0,12 | 0,12 | 0,14-0,16 | 0,18 | ||
| Gusseisen/Grauguss/Temperguss | 1/1 | 150-200 | 0,06 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | |
| 1/2 | 160-240 | 0,08 | 0,09 | 0,09 | 0,09-0,10 | 0,10 | ||
| 1/10 | 220-280 | 0,14-0,16 | 0,15-0,18 | 0,22 | 0,25-0,27 | 0,36 | ||
| Gehärteter Stahl bis 55 HRC | 1/1 | 100 | 0,045-0,053 | 0,045-0,053 | 0,053 | 0,053-0,06 | 0,06 | |
| 1/2 | 120 | 0,06-0,07 | 0,06-0,07 | 0,07 | 0,07-0,08 | 0,08 | ||
| 1/10 | 140 | 0,1-0,12 | 0,1-0,12 | 0,12-0,14 | 0,16 | 0,18 | ||
Dieser Fräser ist gezielt für die Zerspanung von Baustahl, Vergütungsstahl, Werkzeugstahl, Edelstahl sowie Gusseisen ausgelegt. Die lange Bauform und der integrierte Halsfreischliff spielen ihre Stärken vor allem beim Fräsen tiefer Nuten, Taschen und komplexer Bauteilkonturen aus. Neben klassischen Anwendungen wie dem Eck- und Planfräsen eignet sich das Werkzeug, bedingt durch den Zentrumsschnitt, ebenso für das Rampen und das Tauchnuten.
Eine wesentliche Eigenschaft dieses Werkzeugs ist die vibrationsreduzierende Auslegung. Der ungleiche Drallwinkel von 35°/38° wirkt harmonischen Schwingungen entgegen und schafft gute Voraussetzungen für hohe Oberflächengüten am Werkstück. Das Zusammenspiel aus zähem VHM-Grundsubstrat und der robusten TiAlN-Beschichtung unterstützt effiziente Zerspanungsprozesse bei gleichzeitig konstantem Arbeitsergebnis.
| Fräserart | VHM-HPC-Fräser |
| Spiralwinkel | 35°/38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schruppen und Schlichten |
| Ausführung | Langversion |
| Schaft | Weldon-Schaft |
| Schneiden | 4 |
| Beschichtung | RT405: PVD-TiAlN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | d(h6) | d1 | H | M | L | Z | |
| HPCL-Z4-D3.0-W RT405 |
3 | 6 | 2,7 | 6,5 | 15 | 58 | 4 |
| HPCL-Z4-D4.0-W RT405 |
4 | 6 | 3,7 | 8,5 | 20 | 62 | 4 |
| HPCL-Z4-D5.0-W RT405 |
5 | 6 | 4,7 | 10,5 |
25 | 70 | 4 |
| HPCL-Z4-D6.0-W RT405 |
6 | 6 | 5,7 | 13 |
30 | 70 | 4 |
| HPCL-Z4-D8.0-W RT405 |
8 | 8 | 7,7 | 17 |
40 | 80 | 4 |
| HPCL-Z4-D10.0-W RT405 |
10 | 10 | 9,5 |
21 |
50 | 94 | 4 |
| HPCL-Z4-D12.0-W RT405 |
12 | 12 | 11,5 | 25 | 60 | 109 | 4 |
| HPCL-Z4-D16.0-W RT405 |
16 | 16 | 15,5 | 33 | 80 | 132 | 4 |
| HPCL-Z4-D20.0-W RT405 |
20 | 20 | 19,5 | 55 | 98 | 150 | 4 |
Der VHM HPC-Fräser mit Halsfreischliff in der Langversion stellt eine durchdachte Werkzeuglösung für den professionellen Einsatz dar. Ausgelegt auf anspruchsvolle Schrupp- und Schlichtbearbeitungen in Stahl, Edelstahl und Guss, überzeugt er durch präzise Ergebnisse. Dank der langen Ausführung in Kombination mit dem Halsfreischliff eröffnet dieses Fräswerkzeug flexible Einsatzmöglichkeiten, insbesondere bei tieferliegenden und schwer zugänglichen Werkstückkonturen. Die vier über Mitte schneidenden Schneiden sorgen zudem für effiziente Arbeitsabläufe bei unterschiedlichen Fräsoperationen wie dem Rampen und Eintauchen.
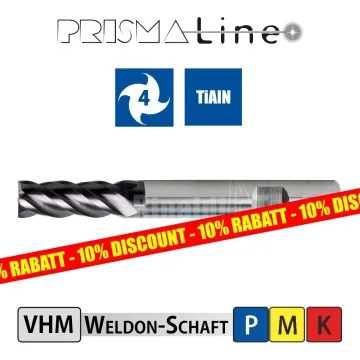
| Fräserart | VHM Schaftfräser |
| Spiralwinkel | 38° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schlichten |
| Ausführung | Standardlänge |
| Schaft | Weldon-Schaft |
| Zähne | 4 |
| Sorte | RT405: PVD-TIALN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |

- 4-Schneidiger VHM Schlichtfräser
- über Mitte schneidend
- TIALN-Beschichtet
| D | d(h6) | H | L | Z | Version | |
| SF-P-Z4-D3.0-W RT405 |
3 | 6 | 8 | 50 | 4 | A |
| SF-P-Z4-D4.0-W RT405 |
4 | 6 | 11 | 50 | 4 | A |
| SF-P-Z4-D5.0-W RT405 |
5 | 6 | 13 | 50 | 4 | A |
| SF-P-Z4-D10.0-W RT405 |
10 | 10 | 25 | 75 | 4 | B |
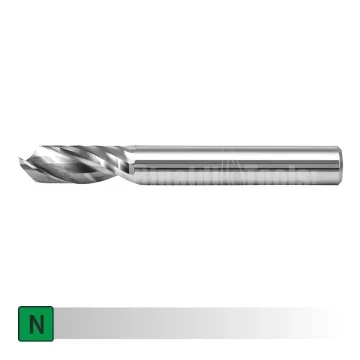
| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 30° |
| Werkstoff | NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Zylinder Schaft |
| Schneiden | 1 |
| Beschichtung | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
| D | d | H |
L | Z | |
| AF-Z1-D2.0 RT30K | 2,0 | 3 | 8 | 50 | 1 |
| AF-Z1-D3.0 RT30K | 3,0 | 3 | 12 | 50 | 1 |
| AF-Z1-D4.0 RT30K | 4,0 | 4 | 15 | 60 | 1 |
| AF-Z1-D5.0 RT30K | 5,0 | 5 | 17 | 60 | 1 |
| AF-Z1-D6.0 RT30K | 6,0 | 6 | 20 | 65 | 1 |
| AF-Z1-D8.0 RT30K | 8,0 | 8 | 22 | 65 | 1 |
| AF-Z1-D10.0 RT30K | 10,0 | 10 | 25 | 75 | 1 |
| AF-Z1-D12.0 RT30K | 12,0 | 12 | 30 | 80 | 1 |
Der VHM Alu-Schaftfräser mit 1 Schneide wurde speziell für die effiziente Bearbeitung von weichen, langspanenden Werkstoffen entwickelt. Durch das unbeschichtete K30-Hartmetallsubstrat RT30K und den 30°-Spiralwinkel überzeugt er bei der prozesssicheren Zerspanung von Aluminium und Kunststoff. 
| Fräserart | VHM Hartfräser |
| Spiralwinkel | 45° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Zähne | 4 |
| Beschichtung | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM Hartfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | d(h6) | H | L | Z | Version | |
| HF-P-Z4-D1.0 RT555 | 1 | 6 | 3 | 50 | 4 | A |
| HF-P-Z4-D2.0 RT555 |
2 | 6 | 6 | 50 | 4 | A |
| HF-P-Z4-D3.0 RT555 |
3 | 6 | 8 | 50 | 4 | A |
| HF-P-Z4-D3.5 RT555 | 3,5 | 6 | 10 | 50 | 4 | A |
| HF-P-Z4-D4.0 RT555 |
4 | 6 | 11 | 50 | 4 | A |
| HF-P-Z4-D5.0 RT555 |
5 | 6 | 13 | 50 | 4 | A |
| HF-P-Z4-D6.0 RT555 |
6 | 6 | 16 | 50 | 4 | B |
| HF-P-Z4-D8.0 RT555 |
8 | 8 | 20 | 60 | 4 | B |
| HF-P-Z4-D10.0 RT555 |
10 | 10 | 25 | 75 | 4 | B |
| HF-P-Z4-D12.0 RT555 |
12 | 12 | 30 | 75 | 4 | B |
| HF-P-Z4-D14.0 RT555 |
14 | 14 | 32 | 75 | 4 | B |
| HF-P-Z4-D16.0 RT555 |
16 | 16 | 45 | 100 | 4 | B |
| HF-P-Z4-D20.0 RT555 |
20 | 20 | 45 | 100 | 4 | B |
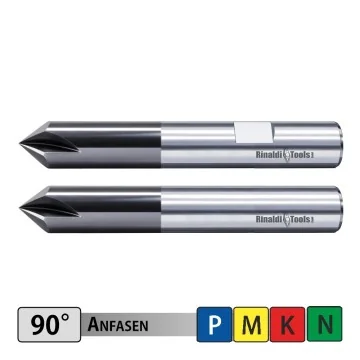
| Fräserart | VHM Fasenfräser |
| Spitzwinkel | 90° |
| Werkstoff | Stahl, Edelstahl, Guss, Ne-Metalle |
| Schaft | Weldon/Zylinderschaft |
| Beschichtung | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
Zylinderschaft:
| d(h6) | L | D | X | Z | |
| FF-Z3-90-D3.0-Z RT303 | 3 | 48 | 0,2 | 90° | 3 |
| FF-Z4-90-D4.0-Z RT303 | 4 | 48 | 0,2 | 90° | 4 |
| FF-Z4-90-D6.0-Z RT303 | 6 | 55 | 0,2 | 90° | 4 |
| FF-Z4-90-D8.0-Z RT303 | 8 | 58 | 0,5 | 90° | 4 |
| FF-Z4-90-D10.0-Z RT303 | 10 | 65 | 0,5 | 90° | 4 |
| FF-Z4-90-D12.0-Z RT303 | 12 | 75 | 0,5 | 90° | 4 |
| FF-Z4-90-D16.0-Z RT303 | 16 | 85 | 0,7 | 90° | 4 |
Weldon-Schaft:
| d(h6) | L | D | X | Z | |
| FF-Z4-90-D6.0-W RT303 | 6 | 55 | 0,2 | 90° | 4 |
| FF-Z4-90-D8.0-W RT303 | 8 | 58 | 0,5 | 90° | 4 |
| FF-Z4-90-D10.0-W RT303 | 10 | 65 | 0,5 | 90° | 4 |
| FF-Z4-90-D12.0-W RT303 | 12 | 75 | 0,5 | 90° | 4 |
| FF-Z4-90-D16.0-W RT303 | 16 | 85 | 0,7 | 90° | 4 |
Der VHM Fasenfräser 90° der Serie RT303 ist ein hochpräzises Zerspanungswerkzeug für professionelle Anwender. Mit seinem exakten 90°-Spitzwinkel ist er für das präzise Entgraten, Anfasen und Kantenbrechen optimiert. Das PVD-beschichtete Feinkorn-Hartmetall gewährleistet eine hohe Verschleißfestigkeit und eine konstante Bearbeitungsqualität bei unterschiedlichen Werkstoffen. Die Flexibilität bei der Schaftauswahl (Weldon- oder Zylinderschaft) ermöglicht die unkomplizierte Einbindung in vorhandene Spannsysteme.

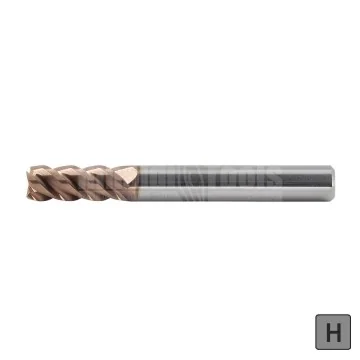
| Fräserart | VHM Hartfräser |
| Spiralwinkel | 45° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM Hartfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | d(h6) | H | L | Z | Version | |
| HF-Z4-D1.0 RT555 | 1 | 6 | 3 | 50 | 4 | A |
| HF-Z4-D2.0 RT555 | 2 | 6 | 6 | 50 | 4 | A |
| HF-Z4-D3.0 RT555 | 3 | 6 | 8 | 50 |
4 | A |
| HF-Z4-D4.0 RT555 | 4 | 6 | 11 | 50 | 4 | A |
| HF-Z4-D5.0 RT555 | 5 | 6 | 13 | 50 | 4 | A |
| HF-Z4-D5.5 RT555 | 5,5 | 6 | 16 | 50 | 4 | A |
| HF-Z4-D6.0 RT555 | 6 | 6 | 16 | 50 | 4 | B |
| HF-Z4-D8.0 RT555 | 8 | 8 | 20 | 60 | 4 | B |
| HF-Z4-D10.0 RT555 | 10 | 10 | 25 | 75 | 4 | B |
| HF-Z4-D12.0 RT555 | 12 | 12 | 30 | 75 | 4 | B |
| HF-Z4-D14.0 RT555 | 14 | 14 | 32 | 75 | 4 | B |
| HF-Z4-D16.0 RT555 | 16 | 16 | 45 | 100 | 4 | B |
| HF-Z4-D18.0 RT555 | 18 | 18 | 45 | 100 | 4 | B |
| HF-Z4-D20.0 RT555 | 20 | 20 | 45 | 100 | 4 | B |
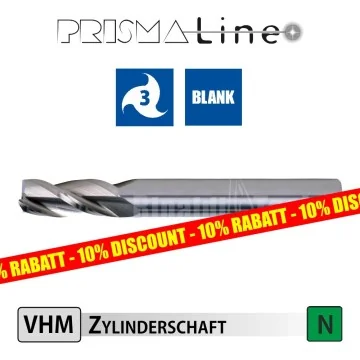
| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 35° |
| Werkstoff | NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 3 |
| Sorte | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
- 3-Schneidiger VHM Alu-Schaftfräser
- über Mitte schneidend
| D | d | H | L | Z | Version | |
| AF-P-Z3-D3.0 RT30K | 3 | 4 | 9 | 50 | 3 | A |
| AF-P-Z3-D4.0 RT30K | 4 | 6 | 10 | 50 | 3 | A |
| AF-P-Z3-D5.0 RT30K | 5 | 6 | 13 | 50 | 3 | A |
| AF-P-Z3-D8.0 RT30K | 8 | 8 | 20 | 60 | 3 | B |
| AF-P-Z3-D10.0 RT30K | 10 | 10 | 25 | 75 | 3 | B |
| AF-P-Z3-D12.0 RT30K | 12 | 12 | 30 | 75 | 3 | B |
| AF-P-Z3-D20.0 RT30K | 20 | 20 | 45 | 100 | 3 | B |
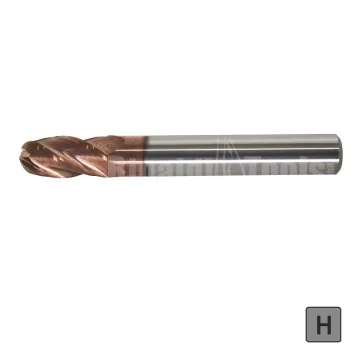
| Fräserart | VHM-Hart-Kugelfräser bis 68 HRC |
| Spiralwinkel | 35° |
| Werkstoff | Harte Werkstoffe |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Beschichtung | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |

- 4-Schneidiger VHM-Hart-Kugelfräser bis 68 HRC
- über Mitte schneidend
- PVD-Beschichtet
| r | D | d(h6) | H | L | Z | Geometrie | |
| HKF-Z4-D3.0 RT555 | 1,5 | 3 | 6 | 6 | 50 |
4 | A |
| HKF-Z4-D4.0 RT555 | 2 | 4,0 | 6 | 8 | 50 |
4 | A |
| HKF-Z4-D5.0 RT555 | 2,5 | 5,0 | 6 | 10 | 50 | 4 | A |
| HKF-Z4-D6.0 RT555 | 3 | 6 | 6 | 12 | 50 | 4 | B |
| HKF-Z4-D8.0 RT555 | 4 | 8 | 8 | 16 | 60 | 4 | B |
| HKF-Z4-D10.0 RT555 | 5 | 10 | 10 | 20 | 75 | 4 | B |
| HKF-Z4-D12.0 RT555 | 6 | 12 | 12 | 24 | 75 | 4 | B |
| HKF-Z4-D14.0 RT555 | 7 | 14 | 14 | 28 | 75 | 4 | B |
| HKF-Z4-D16.0 RT555 | 8 | 16 | 16 | 32 | 100 | 4 | B |
| HKF-Z4-D16.0 RT555 | 9 | 18 | 18 | 36 | 100 | 4 | B |
| HKF-Z4-D20.0 RT555 | 10 | 20 | 20 | 40 | 100 | 4 | B |

| Fräserart | VHM Torusfräser |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT405: PVD-TIALN-Beschichtete High-Performance-Sorte für VHM-Fräser |
| VPE | 1 Stück |
| D | r | d(h6) | H | L | Z | |
| TFRL-Z4-D6.0-R0.5 RT405 | 6 | 0,5 | 6 | 16 | 75 | 4 |
| TFRL-Z4-D6.0-R1.0 RT405 | 6 | 1 | 6 | 16 | 75 | 4 |
| TFRL-Z4-D8.0-R0.5 RT405 | 8 | 0,5 | 8 | 20 | 100 | 4 |
| TFRL-Z4-D8.0-R1.0 RT405 | 8 | 1 | 8 | 20 | 100 | 4 |
| TFRL-Z4-D10.0-R0.5 RT405 | 10 | 0,5 | 10 | 25 | 100 | 4 |
| TFRL-Z4-D10.0-R1.0 RT405 | 10 | 1 | 10 | 25 | 100 | 4 |
| TFRL-Z4-D10.0-R2.0 RT405 | 10 | 2 | 10 | 25 | 100 | 4 |
| TFRL-Z4-D12.0-R0.5 RT405 | 12 | 0,5 | 12 | 30 | 100 | 4 |
| TFRL-Z4-D12.0-R1.0 RT405 | 12 | 1 | 12 | 30 | 100 | 4 |
| TFRL-Z4-D12.0-R2.0 RT405 | 12 | 2 | 12 | 30 | 100 | 4 |
| TFRL-Z4-D16.0-R1.0 RT405 | 16 | 1 | 16 | 45 | 150 | 4 |
| TFRL-Z4-D16.0-R2.0 RT405 | 16 | 2 | 16 | 45 | 150 | 4 |
Der VHM Torusfräser - Langversion ist ein leistungsstarkes Werkzeug für die anspruchsvolle Zerspanung. Mit vier Schneiden, die über Mitte schneiden, einem 30°-Spiralwinkel und der hochwertigen RT405-Sorte (PVD-TiAlN-Beschichtung) unterstützt dieser Schlichtfräser effiziente Arbeitsabläufe in der Metallbearbeitung. Die extra lange Ausführung schafft gute Voraussetzungen für die präzise Konturbearbeitung an schwer zugänglichen Stellen.
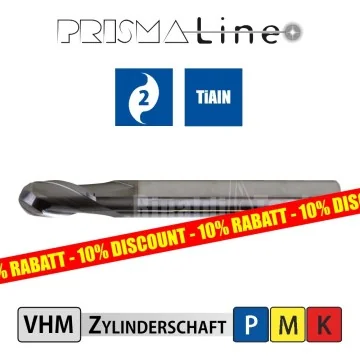
| Fräserart | VHM Kugelfräser |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Guss |
| Anwendungen | Schlichten |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
- 2-Schneidiger VHM Kugelfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | r | d(h6) | H | L | Z | Version | |
| KF-P-Z2-D1.5 RT303 | 1,5 | 0,75 | 6 | 2 | 50 | 2 | A |
| KF-P-Z2-D2.0 RT303 | 2 | 1 | 6 | 4 | 50 | 2 | A |
| KF-P-Z2-D2.5 RT303 | 2,5 | 1,25 | 6 | 4 | 50 | 2 | A |
| KF-P-Z2-D3.0 RT303 |
3 | 1,5 | 6 | 6 | 50 | 2 | A |
| KF-P-Z2-D4.0 RT303 |
4 | 2 | 6 | 8 | 50 | 2 | A |
| KF-P-Z2-D5.0 RT303 |
5 | 2,5 | 6 | 10 | 50 | 2 | A |
| KF-P-Z2-D6.0 RT303 |
6 | 3 | 6 | 12 | 50 | 2 | B |
| KF-P-Z2-D8.0 RT303 |
8 | 4 | 8 | 16 | 60 | 2 | B |
| KF-P-Z2-D10.0 RT303 |
10 | 5 | 10 | 20 | 75 | 2 | B |
| KF-P-Z2-D12.0 RT303 |
12 | 6 | 12 | 24 | 75 | 2 | B |
| KF-P-Z2-D16.0 RT303 |
16 | 8 | 16 | 32 | 100 | 2 | B |

| Fräserart | VHM Hart-Torusfräser |
| Spiralwinkel | 35° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 4 |
| Sorte | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM-Hart-Torusfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | r | d(h6) | H | L | Z | |
| HTFR-Z4-D3.0-R0.2 RT555 | 3 | 0,2 | 4 | 8 | 50 | 4 |
| HTFR-Z4-D4.0-R0.3 RT555 | 4 | 0,3 | 4 | 10 | 50 | 4 |
| HTFR-Z4-D4.0-R0.5 RT555 | 4 | 0,5 | 4 | 10 | 50 |
4 |
| HTFR-Z4-D5.0-R0.5 RT555 | 5 | 0,5 | 6 | 13 | 50 |
4 |
| HTFR-Z4-D5.0-R1.0 RT555 | 5 | 1 | 6 | 13 | 50 |
4 |
| HTFR-Z4-D6.0-R0.5 RT555 | 6 | 0,5 | 6 | 16 | 50 |
4 |
| HTFR-Z4-D6.0-R1,0 RT555 | 6 | 1 | 6 | 16 | 50 |
4 |
| HTFR-Z4-D8.0-R0,5 RT555 | 8 | 0,5 | 8 | 20 | 60 | 4 |
| HTFR-Z4-D8.0-R1,0 RT555 | 8 | 1 | 8 | 20 | 60 | 4 |
| HTFR-Z4-D10.0-R0.5 RT555 | 10 | 0,5 | 10 | 25 | 75 | 4 |
| HTFR-Z4-D10.0-R1.0 RT555 | 10 | 1 | 10 | 25 | 75 | 4 |
| HTFR-Z4-D10.0-R2.0 RT555 | 10 | 2 | 10 | 25 | 75 | 4 |
| HTFR-Z4-D10.0-R3.0 RT555 | 10 | 3 | 10 | 25 | 75 | 4 |
| HTFR-Z4-D12.0-R0,5 RT555 | 12 | 0,5 | 12 | 30 | 75 | 4 |
| HTFR-Z4-D12.0-R1.0 RT555 | 12 | 1 | 12 | 30 | 75 | 4 |
| HTFR-Z4-D12.0-R2.0 RT555 | 12 | 2 | 12 | 30 | 75 | 4 |
| HTFR-Z4-D12.0-R3.0 RT555 | 12 | 3 | 12 | 30 | 75 | 4 |
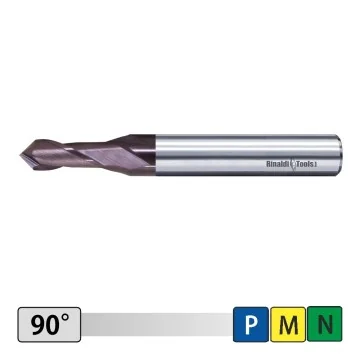
| Fräserart | Bohrfräser |
| Spitzenwinkel | 90° |
| Spiralwinkel | 30° |
| Werkstoff | Stahl, Edelstahl, Aluminium |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT340: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
| D | d(h6) | H | L | Z | |
| BNF-Z2-D3.0 RT340 | 3 | 4 | 6 | 50 | 2 |
| BNF-Z2-D4.0 RT340 | 4 | 5 | 8 | 50 | 2 |
| BNF-Z2-D5.0 RT340 | 5 | 6 | 10 | 50 | 2 |
| BNF-Z2-D6.0 RT340 | 6 | 8 | 12 | 60 | 2 |
| BNF-Z2-D8.0 RT340 | 8 | 10 | 16 | 70 | 2 |
| BNF-Z2-D10.0 RT340 | 10 | 12 | 18 | 70 | 2 |
| BNF-Z2-D12.0 RT340 | 12 | 12 | 20 | 70 | 2 |
| BNF-Z2-D16.0 RT340 | 16 | 16 | 26 | 80 | 2 |
| BNF-Z2-D20.0 RT340 | 20 | 20 | 32 | 100 | 2 |
Der VHM-Bohrfräser BNF RT340 ist ein kombiniertes Zerspanungswerkzeug, das fünf grundlegende Bearbeitungsfunktionen in sich vereint. Mit diesem Multifunktionsfräser lassen sich Prozesse wie Senken, Fräsen, Anfasen, Anbohren und das Herstellen von V-Nuten effizient durchführen. Diese 5-in-1-Lösung reduziert die erforderliche Werkzeugvielfalt und unterstützt wirtschaftliche Arbeitsabläufe bei der Bearbeitung von Stahl, Edelstahl und Aluminium.


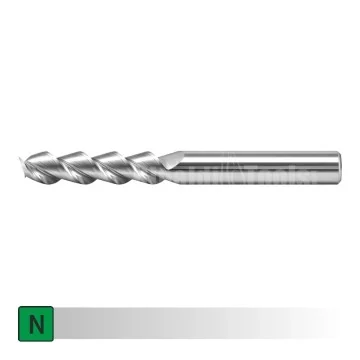
| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 55° |
| Werkstoff | NE-Metalle |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
| D | d(h6) | H | L | Z | Version | |
| AFL-Z2-D3.0 RT30K | 3 | 6 | 12 | 60 | 2 | A |
| AFL-Z2-D4.0 RT30K | 4 | 6 | 16 | 60 | 2 | A |
| AFL-Z2-D5.0 RT30K | 5 | 6 | 20 | 60 | 2 | A |
| AFL-Z2-D6.0 RT30K | 6 | 6 | 25 | 75 | 2 | B |
| AFL-Z2-D8.0 RT30K | 8 | 8 | 32 | 75 | 2 | B |
| AFL-Z2-D10.0 RT30K | 10 | 10 | 45 | 100 | 2 | B |
| AFL-Z2-D12.0 RT30K | 12 | 12 | 45 | 100 | 2 | B |
| AFL-Z2-D16.0 RT30K | 16 | 16 | 65 | 150 | 2 | B |
| AFL-Z2-D20.0 RT30K | 20 | 20 | 75 | 150 | 2 | B |
Der zweischneidige VHM Alu-Schaftfräser in der Langversion ist speziell für die anspruchsvolle Zerspanung von Aluminium und NE-Metallen ausgelegt. Dank der verlängerten Ausführung erreichen Sie mühelos tiefliegende Bearbeitungsbereiche, während der 55°-Spiralwinkel eine exzellente Spanabfuhr sicherstellt. Die unbeschichtete K30-Hartmetallsorte RT30K beugt Kaltverschweißungen und Aufbauschneiden zuverlässig vor.
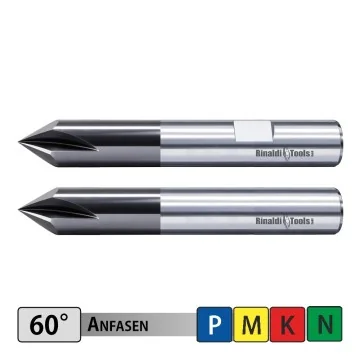
| Fräserart | VHM Fasenfräser |
| Spitzwinkel | 60° |
| Werkstoff | Stahl, Edelstahl, Guss, NE-Metalle |
| Sorte | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
| d(h6) | L | D | X | Z | |
| FF-Z3-60-D3.0 RT303 | 3 | 48 | 0,2 | 60° | 3 |
| FF-Z4-60-D4.0 RT303 | 4 | 48 | 0,2 | 60° | 4 |
| FF-Z4-60-D6.0 RT303 | 6 | 55 | 0,2 |
60° | 4 |
| FF-Z4-60-D8.0 RT303 | 8 | 58 | 0,5 |
60° |
4 |
| FF-Z4-60-D10.0 RT303 | 10 | 65 | 0,5 |
60° |
4 |
| FF-Z6-60-D10.0 RT303 | 10 | 65 | 0,7 |
60° |
6 |
| FF-Z4-60-D12.0 RT303 | 12 | 75 | 0,5 |
60° | 4 |
| FF-Z6-60-D12.0 RT303 | 12 | 75 | 0,7 | 60° | 6 |
| FF-Z4-60-D16.0 RT303 | 16 | 85 | 0,7 | 60° | 4 |
| FF-Z6-60-D16.0 RT303 | 16 | 85 | 0,7 | 60° | 6 |
Der VHM Fasenfräser 60° ist ein hochleistungsfähiges Zerspanungswerkzeug, das speziell für das präzise Anfasen und Entgraten von Werkstückkanten entwickelt wurde. Mit seinem exakten 60°-Spitzwinkel ermöglicht er saubere Konturbearbeitungen in der professionellen Fertigung. Dank der robusten PVD-Beschichtung RT303 eignet sich der Fräser für universelle Einsätze in unterschiedlichen Werkstoffen, was ihn zu einer flexiblen Lösung für Einzel- und Serienfertigungen macht.
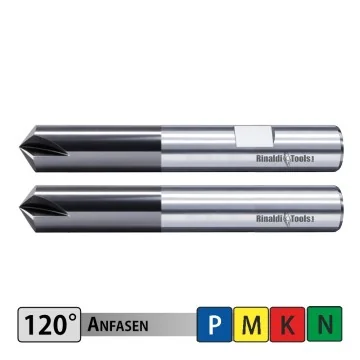
| Fräserart | VHM Fasenfräser |
| Spitzwinkel | 120° |
| Werkstoff | Stahl, Edelstahl, Guss, Ne-Metalle |
| Sorte | RT303: PVD-Beschichtetes Feinkorn-Hartmetall für die allgem. Anwendung im Fräsen (VHM) |
| VPE | 1 Stück |
| d(h6) | L | D | Schaft | X | Zähne | |
| FF-Z3-120-D3.0 RT303 | 3 | 48 | 0,2 | Zylinderschaft | 120° | 3 |
| FF-Z4-120-D4.0 RT303 | 4 | 48 | 0,2 | Zylinderschaft | 120° | 4 |
| FF-Z4-120-D6.0 RT303 | 6 | 55 | 0,2 |
Weldon |
120° | 4 |
| FF-Z4-120-D8.0 RT303 | 8 | 58 | 0,5 |
Weldon |
120° |
4 |
| FF-Z4-120-D10.0 RT303 | 10 | 65 | 0,5 |
Weldon |
120° |
4 |
| FF-Z4-120-D12.0 RT303 | 12 | 75 | 0,5 |
Weldon |
120° |
4 |
| FF-Z4-120-D16.0 RT303 | 16 | 85 | 0,7 |
Weldon |
120° | 4 |
Der VHM-Fasenfräser 120° bietet überzeugende Voraussetzungen für das prozesssichere Anfasen und Entgraten flacher Konturen. Ausgestattet mit der universellen PVD-Beschichtung RT303 auf Feinkorn-Hartmetall-Basis, unterstützt dieses Werkzeug effiziente Arbeitsabläufe in der Zerspanung.
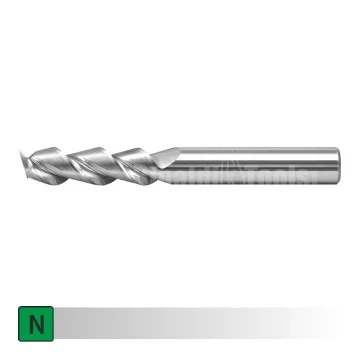
| Fräserart | VHM Alu-Schaftfräser |
| Spiralwinkel | 55° |
| Werkstoff | NE-Metalle |
| Ausführung | Standardlänge |
| Schaft | Zylinderschaft |
| Schneiden | 2 |
| Sorte | RT30K: Unbeschichtetes K30 Hartmetallsubstrat für die Bearbeitung von NE-Metallen |
| VPE | 1 Stück |
| D | d(h6) | H | L | Z | Version | |
| AF-Z2-D1.0 RT30K | 1 | 4 | 3 | 50 | 2 | A |
| AF-Z2-D1.5 RT30K | 1,5 | 4 | 4 | 50 | 2 | A |
| AF-Z2-D2.0 RT30K | 2 | 4 | 6 | 50 | 2 | A |
| AF-Z2-D2.5 RT30K | 2,5 | 4 | 7 | 50 | 2 | A |
| AF-Z2-D3.0 RT30K | 3 | 6 | 9 | 50 | 2 | A |
| AF-Z2-D4.0 RT30K | 4 | 6 | 12 | 50 | 2 | A |
| AF-Z2-D5.0 RT30K | 5 | 6 | 15 | 50 | 2 | A |
| AF-Z2-D6.0 RT30K | 6 | 6 | 18 | 60 | 2 | B |
| AF-Z2-D8.0 RT30K | 8 | 8 | 20 | 60 | 2 | B |
| AF-Z2-D10.0 RT30K | 10 | 10 | 30 | 75 | 2 | B |
| AF-Z2-D12.0 RT30K | 12 | 12 | 32 | 75 | 2 | B |
| AF-Z2-D16.0 RT30K | 16 | 16 | 45 | 100 | 2 | B |
| AF-Z2-D20.0 RT30K | 20 | 20 | 45 | 100 | 2 | B |
Der VHM Alu-Schaftfräser ist eine auf NE-Metalle abgestimmte Lösung, die eine professionelle Zerspanung unterstützt. Das unbeschichtete K30-Hartmetallsubstrat in der Sorte RT30K und der 55°-Spiralwinkel schaffen gute Voraussetzungen für eine saubere Spanabfuhr, während die über Mitte schneidende Geometrie flexible Einsatzmöglichkeiten wie das direkte Eintauchen eröffnet.
| Fräserart | VHM Hartfräser |
| Spiralwinkel | 45° |
| Werkstoff | Harte Werkstoffe bis 68 HRC |
| Ausführung | Langversion |
| Schaft | Zylinderschaft |
| Zähne | 4 |
| Beschichtung | RT555: PVD-beschichtetes Hartmetallsubstrat für die Hartbearbeitung von Stahl (bis HRC 55-68). Höchste Verschleißfestigkeit und Zähigkeit |
| VPE | 1 Stück |
- 4-Schneidiger VHM Hartfräser
- über Mitte schneidend
- PVD-Beschichtet
| D | d(h6) | H | L | Z | Version | |
| HFL-P-Z4-D3.0 RT555 | 3 | 6 | 12 | 75 | 4 | A |
| HFL-P-Z4-D4.0 RT555 |
4 | 6 | 15 | 75 | 4 | A |
| HFL-P-Z4-D5.0 RT555 |
5 | 6 | 20 | 75 | 4 | A |
| HFL-P-Z4-D6.0 RT555 |
6 | 6 | 20 | 75 | 4 | B |
| HFL-P-Z4-D8.0 RT555 |
8 | 8 | 25 | 100 | 4 | B |
| HFL-P-Z4-D10.0 RT555 |
10 | 10 | 30 | 100 |
4 | B |
| HFL-P-Z4-D12.0 RT555 |
12 | 12 | 35 | 100 |
4 | B |
| HFL-P-Z4-D16.0 RT555 |
16 | 16 | 50 | 150 | 4 | B |
| HFL-P-Z4-D20.0 RT555 |
20 | 20 | 55 | 150 | 4 | B |