
 Deutsch
 English


| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D23.00 RT19 | 3602300 | 23,00 |
WST-D23.0-3xD-H WST-D23.0-5xD-H WST-D23.0-8xD-H |
| WS-D23.02 RT19 | 3602302 | 23,02 | |
| WS-D23.10 RT19 | 3602310 | 23,10 | |
| WS-D23.20 RT19 | 3602320 | 23,20 | |
| WS-D23.30 RT19 | 3602330 | 23,30 | |
| WS-D23.40 RT19 | 3602340 | 23,40 | |
| WS-D23.42 RT19 | 3602342 | 23,42 | |
| WS-D23.50 RT19 | 3602350 | 23,50 | |
| WS-D23.60 RT19 | 3602360 | 23,60 | |
| WS-D23.70 RT19 | 3602370 | 23,70 | |
| WS-D23.80 RT19 | 3602380 | 23,80 | |
| WS-D23.81 RT19 | 3602381 | 23,81 | |
| WS-D23.90 RT19 | 3602390 | 23,90 |
Die VHM-Wechselspitzen der Serie WS RT19 im Durchmesserbereich von 23,00 bis 23,90 mm bieten eine durchdachte Lösung für professionelle Bohrbearbeitungen. Sie sind speziell für den Einsatz mit WST D23.0-..xD-H-Trägern konzipiert und schaffen gute Voraussetzungen für effiziente Arbeitsabläufe bei der Zerspanung von Stahl- und Gusswerkstoffen. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D23.0-..xD-H -Träger (23,00 bis 23,90 mm).
Die Wechselspitzen der Baureihe WS RT19 mit einem Durchmesserbereich von 23,00 bis 23,90 mm sind konsequent auf den professionellen Einsatz ausgerichtet. Sie wurden speziell für die WST D23.0-..xD-H-Träger entwickelt und überzeugen durch zuverlässige Performance bei der Zerspanung von Stahl und Guss. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D23.0-..xD-H -Träger (23,00 bis 23,90 mm).
| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D23.00 RT19 | 3602300 | 23,00 |
WST-D23.0-3xD-H WST-D23.0-5xD-H WST-D23.0-8xD-H |
| WS-D23.02 RT19 | 3602302 | 23,02 | |
| WS-D23.10 RT19 | 3602310 | 23,10 | |
| WS-D23.20 RT19 | 3602320 | 23,20 | |
| WS-D23.30 RT19 | 3602330 | 23,30 | |
| WS-D23.40 RT19 | 3602340 | 23,40 | |
| WS-D23.42 RT19 | 3602342 | 23,42 | |
| WS-D23.50 RT19 | 3602350 | 23,50 | |
| WS-D23.60 RT19 | 3602360 | 23,60 | |
| WS-D23.70 RT19 | 3602370 | 23,70 | |
| WS-D23.80 RT19 | 3602380 | 23,80 | |
| WS-D23.81 RT19 | 3602381 | 23,81 | |
| WS-D23.90 RT19 | 3602390 | 23,90 |
| ISO | VDI 3323 |
Werkstoff | Vc (m/min) | Feed (mm/rev) | |||||
| Ø10,00-11,99 | Ø12,09-14,99 | Ø15,00-17,99 | Ø18,00-21,99 | Ø22,00-26,99 | Ø27,0-33,99 | ||||
| P | 1 | Unlegierter Stahl | 100-126 | 0,14-0,24 | 0,18-0,31 | 0,23-0,39 | 0,30-0,44 | 0,37-0,57 | 0,41-0,61 |
| 2 | 84-110 | 0,12-0,21 | 0,15-0,26 | 0,23-0,39 | 0,30-0,44 | 0,37-0,57 | 0,41-0,61 | ||
| 3 | 63-84 | 0,11-0,81 | 0,13-0,22 | 0,19-0,31 | 0,24-0,35 | 0,33-0,51 | 0,36-0,54 | ||
| 4 | 58-74 | 0,09-0,14 | 0,11-0,18 | 0,17-0,28 | 0,23-0,33 | 0,28-0,42 | 0,32-0,47 | ||
| 5 | 58-74 | 0,09-0,14 | 0,11-0,18 | 0,17-0,28 | 0,23-0,33 | 0,28-0,42 | 0,32-0,47 | ||
| 6 | Niedrig legierter Stahl | 74-95 | 0,11-0,18 | 0,13-0,22 | 0,19-0,31 | 0,24-0,35 | 0,33-0,51 | 0,37-0,55 | |
| 7 | 63-84 | 0,11-0,18 | 0,13-0,22 | 0,17-0,28 | 0,24-0,35 | 0,33-0,51 | 0,37-0,55 | ||
| 8 | 58-74 | 0,09-0,14 | 0,11-0,18 | 0,14-0,23 | 0,23-0,33 | 0,28-0,42 | 0,32-0,47 | ||
| 9 | 47-63 | 0,07-0,11 | 0,09-0,13 | 0,14-0,23 | 0,23-0,33 | 0,28-0,42 | 0,32-0,47 | ||
| 10 | Hochlegierter- & Werkzeugstahl | 53-68 | 0,09-0,14 | 0,11-0,18 | 0,14-0,23 | 0,20-0,29 | 0,22-0,34 | 0,26-0,39 | |
| 11 | 42-58 | 0,09-0,14 | 0,11-0,18 | 0,12-0,20 | 0,23-0,33 | 0,22-0,34 | 0,26-0,39 | ||
| K | 15 | Grauguss | 105-131 | 0,13-0,23 | 0,17-0,29 | 0,22-0,41 | 0,30-0,46 | 0,40-0,56 | 0,44-0,61 |
| 16 | 79-100 | 0,10-0,18 | 0,12-0,22 | 0,18-0,32 | 0,22-0,33 | 0,28-0,39 | 0,32-0,44 | ||
| 17 | Sphäroguss | 100-126 | 0,11-0,20 | 0,14-0,24 | 0,19-0,34 | 0,23-0,35 | 0,31-0,44 | 0,35-0,48 | |
| 18 | 79-100 | 0,10-0,18 | 0,12-0,22 | 0,15-0,29 | 0,21-0,32 | 0,28-0,39 | 0,32-0,44 | ||
| 19 | Themperguss | 105-131 | 0,11-0,20 | 0,14-0,24 | 0,19-0,34 | 0,23-0,35 | 0,31-0,44 | 0,35-0,48 | |
| 20 | 79-100 | 0,10-0,15 | 0,12-0,20 | 0,15-0,29 | 0,21-0,32 | 0,28-0,39 | 0,32-0,44 | ||
Bei der Verwendung der Bohrkörper 5xD oder 8xD empfehlen wir die Vorschubgeschwindigkeit auf 85% bzw. 70% zu reduzieren.
Diese Werkzeugeinsätze sind eine durchdachte Lösung für anspruchsvolle Bohraufgaben in der zerspanenden Industrie, insbesondere im Maschinen- und Anlagenbau. Sie eröffnen flexible Einsatzmöglichkeiten bei der Bearbeitung unlegierter sowie niedrig- und hochlegierter Stähle. Darüber hinaus eignen sie sich hervorragend für das Bohren in Grauguss, Sphäroguss und Temperguss bei mittleren bis hohen Losgrößen.
Ausgestattet mit der CVD-beschichteten Hartmetallsorte RT19 bietet der VHM-Bohrkopf eine gute Verschleißfestigkeit und unterstützt konstante Standzeiten bei unterschiedlichen Schnittgeschwindigkeiten. Der bewährte 140°-Spitzenwinkel erleichtert das Zentrieren auf dem Werkstück und hilft dabei, die auftretenden Schnittkräfte optimal zu verteilen. Durch den einfachen Spitzenwechsel direkt auf der Maschine wird eine deutliche Reduzierung von Rüst- und Nebenzeiten erzielt.
| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D23.00 RT19 | 3602300 | 23,00 |
WST-D23.0-3xD-H WST-D23.0-5xD-H WST-D23.0-8xD-H |
| WS-D23.02 RT19 | 3602302 | 23,02 | |
| WS-D23.10 RT19 | 3602310 | 23,10 | |
| WS-D23.20 RT19 | 3602320 | 23,20 | |
| WS-D23.30 RT19 | 3602330 | 23,30 | |
| WS-D23.40 RT19 | 3602340 | 23,40 | |
| WS-D23.42 RT19 | 3602342 | 23,42 | |
| WS-D23.50 RT19 | 3602350 | 23,50 | |
| WS-D23.60 RT19 | 3602360 | 23,60 | |
| WS-D23.70 RT19 | 3602370 | 23,70 | |
| WS-D23.80 RT19 | 3602380 | 23,80 | |
| WS-D23.81 RT19 | 3602381 | 23,81 | |
| WS-D23.90 RT19 | 3602390 | 23,90 |
Die VHM-Wechselspitzen der Serie WS RT19 im Durchmesserbereich von 23,00 bis 23,90 mm bieten eine durchdachte Lösung für professionelle Bohrbearbeitungen. Sie sind speziell für den Einsatz mit WST D23.0-..xD-H-Trägern konzipiert und schaffen gute Voraussetzungen für effiziente Arbeitsabläufe bei der Zerspanung von Stahl- und Gusswerkstoffen. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D23.0-..xD-H -Träger (23,00 bis 23,90 mm).
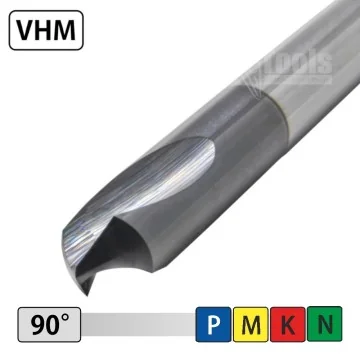
| Werkzeug | VHM-Anbohrer 90° |
| Werkstoff | Stahl, Edelstahl, Guss, NE-Metalle |
| Schaft | Zylinderschaft |
| VPE | 1 Stück |
| d1 | d2 | L1 | L2 | |
| AB-90°-D3.0 RT303 | 3 | 3 | 46 | 10 |
| AB-90°-D4.0 RT303 | 4 | 4 | 62 | 10 |
| AB-90°-D5.0 RT303 | 5 | 5 | 62 | 10 |
| AB-90°-D6.0 RT303 | 6 | 6 | 66 | 15 |
| AB-90°-D8.0 RT303 | 8 | 8 | 79 | 17 |
| AB-90°-D10.0 RT303 | 10 | 10 | 89 | 20 |
| AB-90°-D12.0 RT303 | 12 | 12 | 102 | 25 |
| AB-90°-D14.0 RT303 | 14 | 14 | 107 | 30 |
| AB-90°-D16.0 RT303 | 16 | 16 | 115 | 35 |
| AB-90°-D20.0 RT303 | 20 | 20 | 131 | 40 |
Der VHM-Anbohrer 90° der Sorte RT303 ist speziell für das positionsgenaue Anbohren und Zentrieren entwickelt worden. Mit seinem Zylinderschaft und der bewährten TiAlN-Beschichtung bietet er hervorragende Voraussetzungen für prozesssichere Bearbeitungen in unterschiedlichen Materialien. Das Werkzeug unterstützt effiziente Arbeitsabläufe in der zerspanenden Fertigung und sorgt für eine exakte Führung nachfolgender Bohrwerkzeuge.
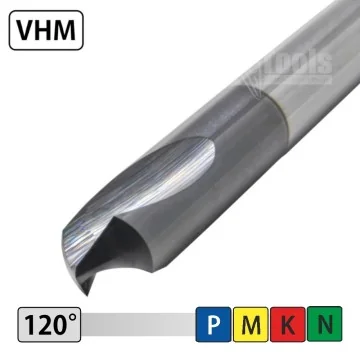
| Werkzeug | VHM-Anbohrer 120° |
| Werkstoff | Stahl, Edelstahl, Guss, NE-Metalle |
| Schaft | Zylinderschaft |
| VPE | 1 Stück |
| d1 | d2 | L1 | L2 | |
| AB-120°-D3.0 RT303 | 3 | 3 | 46 | 10 |
| AB-120°-D4.0 RT303 | 4 | 4 | 62 | 10 |
| AB-120°-D5.0 RT303 | 5 | 5 | 62 | 10 |
| AB-120°-D6.0 RT303 | 6 | 6 | 66 | 15 |
| AB-120°-D8.0 RT303 | 8 | 8 | 79 | 17 |
| AB-120°-D10.0 RT303 | 10 | 10 | 89 | 20 |
| AB-120°-D12.0 RT303 | 12 | 12 | 102 | 25 |
| AB-120°-D14.0 RT303 | 14 | 14 | 107 | 30 |
| AB-120°-D16.0 RT303 | 16 | 16 | 115 | 35 |
| AB-120°-D20.0 RT303 | 20 | 20 | 131 | 40 |
Der NC-Anbohrer RT303 aus Vollhartmetall ist eine durchdachte Lösung für das exakte Positionieren und Zentrieren vor dem eigentlichen Bohrvorgang. Durch den 120°-Spitzenwinkel wird das Werkstück optimal für Folgebohrer vorbereitet, was ein Verlaufen der Bohrung verhindert und die Prozesssicherheit signifikant erhöht. Die widerstandsfähige TiAlN-Beschichtung und der universelle Zylinderschaft unterstützen effiziente Arbeitsabläufe in der professionellen Zerspanung.

| Werkzeug | Wechselspitzenbohrer |
| Durchmesser | Für Wechselspitzen 23,00-23,90 mm |
| Auführungen | 3xD/5xD/8xD |
| VPE | 1 Stück |
| Nutzlänge | Durchmesser | D2 | L2 | D3 | L1 | L3 | |
| WST D23.0-3xD-H |
3xD | 23,00 - 23,90 mm | 25 | 56 | 32 | 72,0 | 157,4 |
| WST D23.0-5xD-H | 5xD | 23,00 - 23,90 mm | 25 | 56 | 32 | 120,0 | 204,4 |
| WST D23.0-8xD-H | 8xD | 23,00 - 23,90 mm | 25 | 56 | 32 | 192,0 | 274,9 |
Der WST Wechselspitzenbohrer für den Durchmesserbereich von 23,00 bis 23,90 mm bildet eine stabile Grundlage für wirtschaftliche Bohrarbeiten. Durch das modulare System lassen sich die passenden Bohrspitzen schnell austauschen, was die Rüstzeiten reduziert.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Auf diese Träger passen nur Bohrspitzen mit einem Durchmesser von 23,00-23,90 mm.

| Werkzeug | VHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D22.00 RT19 | 3602200 | 22,00 |
WST-D22.0-3xD-H WST-D22.0-5xD-H WST-D22.0-8xD-H |
| WS-D22.10 RT19 | 3602210 | 22,10 | |
| WS-D22.20 RT19 | 3602220 | 22,20 | |
| WS-D22.23 RT19 | 3602223 | 22,23 | |
| WS-D22.30 RT19 | 3602230 | 22,30 | |
| WS-D22.40 RT19 | 3602240 | 22,40 | |
| WS-D22.50 RT19 | 3602250 | 22,50 | |
| WS-D22.60 RT19 | 3602260 | 22,60 | |
| WS-D22.62 RT19 | 3602262 | 22,62 | |
| WS-D22.70 RT19 | 3602270 | 22,70 | |
| WS-D22.80 RT19 | 3602280 | 22,80 | |
| WS-D22.90 RT19 | 3602290 | 22,90 |
Die WS RT19 VHM-Wechselspitzen im Durchmesserbereich von 22,00 bis 22,90 mm sind für professionelle Bohroperationen ausgelegt. Sie bieten eine solide Basis für die wirtschaftliche Zerspanung von Stahl- und Gusswerkstoffen und ermöglichen durch das Wechselkopfsystem reduzierte Rüstzeiten.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D22.0-..xD-H -Träger (22,00 bis 22,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D30.00 RT19 | 3603000 | 30,00 |
WST-D30.0-3xD-H WST-D30.0-5xD-H WST-D30.0-8xD-H |
| WS-D30.16 RT19 | 3603016 | 30,16 | |
| WS-D30.50 RT19 | 3603050 | 30,50 | |
| WS-D30.56 RT19 | 3603056 | 30,56 | |
| WS-D30.96 RT19 | 3603096 | 30,96 |
Die CVD-beschichteten VHM-Wechselspitzen der Serie WS RT19 im Durchmesserbereich von 30,00 bis 30,96 mm sind speziell für den Einsatz in professionellen Wechselspitzenbohrern konzipiert. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D30.0-..xD-H -Träger (30,00 bis 30,96 mm). Sie bieten eine durchdachte Lösung für die Zerspanung von Stahl- und Gusswerkstoffen.

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D14.00 RT19 |
3601400 | 14,00 |
WST-D14.0-3xD-H WST-D14.0-5xD-H WST-D14.0-8xD-H |
| WS-D14.10 RT19 |
3601410 | 14,10 | |
| WS-D14.20 RT19 |
3601420 | 14,20 | |
| WS-D14.29 RT19 | 3601429 | 14,29 | |
| WS-D14.30 RT19 |
3601430 | 14,30 | |
| WS-D14.40 RT19 | 3601440 | 14,40 |
Die WS... RT19 VHM-Wechselspitzen (14,00 bis 14,40 mm) überzeugen durch ihre spezielle CVD-Beschichtung (P25/K20) und eignen sich hervorragend für die effiziente Bohrbearbeitung von Stahl- und Gusswerkstoffen. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D14.0-..xD-H -Träger (14,00 bis 14,40 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D17.00 RT19 | 3601700 | 17,00 |
WST-D17.0-3xD-H WST-D17.0-5xD-H WST-D17.0-8xD-H |
| WS-D17.07 RT19 | 3601707 | 17,07 | |
| WS-D17.10 RT19 | 3601710 | 17,10 | |
| WS-D17.20 RT19 | 3601720 | 17,20 | |
| WS-D17.30 RT19 | 3601730 | 17,30 | |
| WS-D17.40 RT19 | 3601740 | 17,40 | |
| WS-D17.46 RT19 | 3601746 | 17,46 | |
| WS-D17.50 RT19 | 3601750 | 17,50 | |
| WS-D17.60 RT19 | 3601760 | 17,60 | |
| WS-D17.70 RT19 | 3601770 | 17,70 | |
| WS-D17.80 RT19 | 3601780 | 17,80 | |
| WS-D17.86 RT19 | 3601786 | 17,86 | |
| WS-D17.90 RT19 | 3601790 | 17,90 |
Die VHM-Wechselspitzen der Serie WS... RT19 decken den Durchmesserbereich von 17,00 bis 17,90 mm ab. Sie sind als leistungsstarke Bohreinsätze für die Bearbeitung von Stahl und Guss konzipiert und unterstützen produktive Zerspanungsprozesse im Maschinenbau und in der Serienfertigung.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D17.0-..xD-H -Träger (17,00 bis 17,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D16.00 RT19 |
3601600 | 16,00 |
WST-D16.0-3xD-H WST-D16.0-5xD-H WST-D16.0-8xD-H |
| WS-D16.09 RT19 |
3601609 | 16,09 | |
| WS-D16.10 RT19 |
3601610 | 16,10 | |
| WS-D16.20 RT19 | 3601620 | 16,20 | |
| WS-D16.27 RT19 |
3601627 | 16,27 | |
| WS-D16.30 RT19 | 3601630 | 16,30 | |
| WS-D16.40 RT19 | 3601640 | 16,40 | |
| WS-D16.50 RT19 | 3601650 | 16,50 | |
| WS-D16.60 RT19 | 3601660 | 16,60 | |
| WS-D16.67 RT19 | 3601667 | 16,67 | |
| WS-D16.70 RT19 | 3601670 | 16,70 | |
| WS-D16.80 RT19 | 3601680 | 16,80 | |
| WS-D16.90 RT19 | 3601690 | 16,90 |
Die VHM-Wechselspitzen der Serie WS RT19 sind eine zuverlässige Lösung für anspruchsvolle Bohraufgaben. Ausgestattet mit der CVD-beschichteten P25/K20 Hartmetallsorte und einem Spitzenwinkel von 140° ermöglichen sie die effiziente Bearbeitung von Stahl- und Gusswerkstoffen. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D16.0-..xD-H -Träger (16,00 bis 16,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D26.00 RT19 | 3602600 | 26,00 |
WST-D26.0-3xD-H WST-D26.0-5xD-H WST-D26.0-8xD-H |
| WS-D26.19 RT19 | 3602619 | 26,19 | |
| WS-D26.50 RT19 | 3602650 | 26,50 | |
| WS-D26.59 RT19 | 3602659 | 26,59 | |
| WS-D26.99 RT19 | 3602699 | 26,99 |
Die Wechselspitze der Serie WS… RT19 ist ein leistungsstarker Schneideinsatz für das produktive Bohren im Durchmesserbereich von 26,00 bis 26,99 mm. Sie unterstützt professionelle Zerspanungsprozesse in Industrie und Fertigung.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D26.0-..xD-H -Träger (26,00 bis 26,99 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D25.00 RT19 | 3602500 | 25,00 |
WST-D25.0-3xD-H WST-D25.0-5xD-H WST-D25.0-8xD-H |
| WS-D25.10 RT19 | 3602510 | 25,10 | |
| WS-D25.20 RT19 | 3602520 | 25,20 | |
| WS-D25.30 RT19 | 3602530 | 25,30 | |
| WS-D25.40 RT19 | 3602540 | 25,40 | |
| WS-D25.50 RT19 | 3602550 | 25,50 | |
| WS-D25.60 RT19 | 3602560 | 25,60 | |
| WS-D25.67 RT19 | 3602567 | 25,67 | |
| WS-D25.70 RT19 | 3602570 | 25,70 | |
| WS-D25.80 RT19 | 3602580 | 25,80 | |
| WS-D25.90 RT19 | 3602590 | 25,90 |
Die VHM-Wechselspitzen WS RT19 (25,00 bis 25,90 mm) sind eine durchdachte Lösung für professionelle Bohraufgaben in Stahl und Guss. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D25.0-..xD-H-Träger (25,00 bis 25,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D15.50 RT19 | 3601550 | 15,50 |
WST-D15.5-3xD-H WST-D15.5-5xD-H WST-D15.5-8xD-H |
| WS-D15.60 RT19 | 3601560 | 15,60 | |
| WS-D15.70 RT19 | 3601570 | 15,70 | |
| WS-D15.80 RT19 | 3601580 | 15,80 | |
| WS-D15.88 RT19 | 3601588 | 15,88 | |
| WS-D15.90 RT19 | 3601590 | 15,90 |
Die VHM-Wechselspitze WS RT19 ist für die präzise Bohrbearbeitung von Stahl- und Gusswerkstoffen konzipiert. In Verbindung mit dem passenden WST-Bohrkörper unterstützt dieses Werkzeug effiziente Arbeitsabläufe und ermöglicht einen schnellen Spitzenwechsel direkt in der Maschine.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D15.5-..xD-H -Träger (15,50 bis 15,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D18.00 RT19 |
3601800 | 18,00 |
WST-D18.0-3xD-H WST-D18.0-5xD-H WST-D18.0-8xD-H |
| WS-D18.10 RT19 |
3601810 | 18,10 | |
| WS-D18.20 RT19 | 3601820 | 18,20 | |
| WS-D18.26 RT19 |
3601826 | 18,26 | |
| WS-D18.30 RT19 | 3601830 | 18,30 | |
| WS-D18.40 RT19 | 3601840 | 18,40 | |
| WS-D18.50 RT19 | 3601850 | 18,50 | |
| WS-D18.60 RT19 | 3601860 | 18,60 | |
| WS-D18.65 RT19 | 3601865 | 18,65 | |
| WS-D18.70 RT19 | 3601870 | 18,70 | |
| WS-D18.80 RT19 | 3601880 | 18,80 | |
| WS-D18.90 RT19 | 3601890 | 18,90 |
Die VHM-Wechselspitzen der Serie WS RT19 im Durchmesserbereich von 18,00 bis 18,90 mm sind exakt auf das WST-System abgestimmt und eröffnen flexible Einsatzmöglichkeiten in der industriellen Zerspanung.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D18.0-..xD-H -Träger (18,00 bis 18,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D31.00 RT19 | 3603100 | 31,00 |
WST-D31.0-3xD-H WST-D31.0-5xD-H WST-D31.0-8xD-H |
| WS-D31.35 RT19 | 3603135 | 31,35 | |
| WS-D31.50 RT19 | 3603150 | 31,50 | |
| WS-D31.75 RT19 | 3603175 | 31,75 |
Die VHM-Wechselspitze WS RT19 ist für die prozesssichere Bearbeitung von Stahl und Guss konzipiert. In Verbindung mit dem passenden WST-Träger schafft dieser Schneideinsatz gute Voraussetzungen für effiziente Zerspanungsprozesse.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D31.0-..xD-H -Träger (31,00 bis 31,75 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D27.00 RT19 | 3602700 | 27,00 |
WST-D27.0-3xD-H WST-D27.0-5xD-H WST-D27.0-8xD-H |
| WS-D27.38 RT19 | 3602738 | 27,38 | |
| WS-D27.50 RT19 | 3602750 | 27,50 | |
| WS-D27.78 RT19 | 3602778 | 27,78 |
Die VHM-Wechselspitze WS... RT19 im Durchmesserbereich von 27,00 bis 27,78 mm ist auf eine leistungsstarke und prozesssichere Bohrbearbeitung in Stahl und Gusswerkstoffen ausgelegt. Durch die passgenaue Schnittstelle lässt sich der Schneidenwechsel direkt in der Maschine durchführen, was Rüstzeiten effektiv minimiert. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D27.0-..xD-H -Träger (27,00 bis 27,78 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D10.50 RT19 | 3601050 | 10,50 |
WST-D10.5-3xD-H WST-D10.5-5xD-H WST-D10.5-8xD-H |
| WS-D10.60 RT19 | 3601060 | 10,60 | |
| WS-D10.70 RT19 | 3601070 | 10,70 | |
| WS-D10.72 RT19 | 3601072 | 10,72 | |
| WS-D10.80 RT19 | 3601080 | 10,80 | |
| WS-D10.90 RT19 | 3601090 | 10,90 |
Die VHM-Wechselspitzen der Serie WS RT19 im Durchmesserbereich von 10,50 bis 10,90 mm sind auf eine leistungsstarke und prozesssichere Bohrbearbeitung in Stahl und Gusswerkstoffen ausgelegt. Durch die passgenaue Schnittstelle lässt sich der Schneidenwechsel direkt in der Maschine durchführen, was Rüstzeiten effektiv minimiert.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D10.5-..xD-H -Träger (10,50 bis 10,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D21.00 RT19 | 3602100 | 21,00 |
WST-D21.0-3xD-H WST-D21.0-5xD-H WST-D21.0-8xD-H |
| WS-D21.03 RT19 | 3602103 | 21,03 | |
| WS-D21.10 RT19 | 3602110 | 21,10 | |
| WS-D21.20 RT19 | 3602120 | 21,20 | |
| WS-D21.30 RT19 | 3602130 | 21,30 | |
| WS-D21.40 RT19 | 3602140 | 21,40 | |
| WS-D21.43 RT19 | 3602143 | 21,43 | |
| WS-D21.50 RT19 | 3602150 | 21,50 | |
| WS-D21.60 RT19 | 3602160 | 21,60 | |
| WS-D21.70 RT19 | 3602170 | 21,70 | |
| WS-D21.80 RT19 | 3602180 | 21,80 | |
| WS-D21.83 RT19 | 3602183 | 21,83 | |
| WS-D21.90 RT19 | 3602190 | 21,90 |
Die CVD-beschichteten Wechselspitzen WS... RT19 im Bereich von 21,00 bis 21,90 mm sind gezielt auf den professionellen Einsatz in Wechselspitzenbohrern abgestimmt. Sie bieten eine universelle Lösung für die Bearbeitung von Stahl- und Gusswerkstoffen.
Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen!
Diese Bohrspitzen passen nur auf den WST D21.0-..xD-H -Träger (21,00 bis 21,90 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D33.00 RT19 | 3603300 | 33,00 |
WST-D33.0-3xD-H WST-D33.0-5xD-H WST-D33.0-8xD-H |
| WS-D33.34 RT19 | 3603334 | 33,34 | |
| WS-D33.50 RT19 | 3603350 | 33,50 | |
| WS-D33.73 RT19 | 3603373 | 33,73 |
Die Wechselspitzen der Serie WS... RT19 wurden speziell für leistungsstarke Bohranwendungen in Stahl und Guss konzipiert. Sie decken den Durchmesserbereich von 33,00 bis 33,73 mm ab und eignen sich für den professionellen Einsatz in der Metallbearbeitung. Bitte beachten Sie die Kompatibilität: Diese Bohrspitzen passen ausschließlich auf den Träger WST D33.0-..xD-H.

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D29.00 RT19 | 3602900 | 29,00 |
WST-D29.0-3xD-H WST-D29.0-5xD-H WST-D29.0-8xD-H |
| WS-D29.37 RT19 | 3602937 | 29,37 | |
| WS-D29.50 RT19 | 3602950 | 29,50 | |
| WS-D29.77 RT19 | 3602977 | 29,77 |
Die VHM-Wechselspitze WS... RT19 deckt den Durchmesserbereich von 29,00 bis 29,77 mm ab und ist speziell für den professionellen Einsatz in Wechselspitzenbohrern konzipiert. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D29.0-..xD-H -Träger (29,00 bis 29,77 mm).

| Werkzeug | WHM-Einsätze für Wechselspitzenbohrer |
| Spitzenwinkel | 140° |
| Anwendung | Stahl und Guss |
| Beschichtung | RT19: CVD-beschichtete P25/K20 Hartmetallsorte für die universelle Bohrbearbeitung von Stahl- und Gusswerkstoffen. |
| VPE | 1 Stück |
| Art. Nr. | Durchmesser | Träger | |
| WS-D13.00 RT19 | 3601300 | 13,00 |
WST-D13.0-3xD-H WST-D13.0-5xD-H WST-D13.0-8xD-H |
| WS-D13.10 RT19 | 3601310 | 13,10 | |
| WS-D13.20 RT19 | 3601320 | 13,20 | |
| WS-D13.30 RT19 | 3601330 | 13,30 | |
| WS-D13.40 RT19 | 3601340 | 13,40 | |
| WS-D13.49 RT19 | 3601349 | 13,49 |
Die VHM-Wechselspitzen der Serie WS RT19 bieten eine professionelle Lösung für die Bohrbearbeitung von Stahl- und Gusswerkstoffen. Durch die Kombination aus verschleißfester CVD-Beschichtung und exakter Spitzengeometrie überzeugen diese Einsätze mit verlässlichen Standzeiten. Achten Sie bitte auf die Träger/Bohrspitzen-Kombinationen! Diese Bohrspitzen passen nur auf den WST D13.0-..xD-H -Träger (13,00 bis 13,49 mm).