
 Deutsch
 English
CBN-Wendeschneidplatten: Die Kraftpakete im Drehbereich
Relevante Produkte
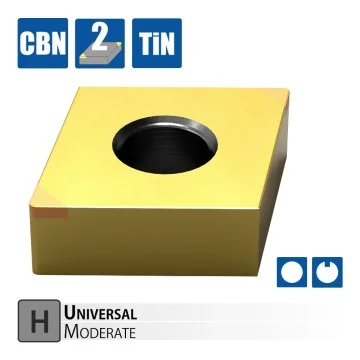
CBN-Wendeschneidplatte - CNGA 1204..-2N RTC20T
Technische Daten
| Plattenform | CNGA |
| Anwendung | Hartdrehen |
| Schneiden | 2 |
| Sorte | RTC20T : TIN-Beschichtetes CBN für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen |
| VPE | 2 Stück |
Abmessungen
| I.C. | S | r | d | L | |
| CNGA 120404-2N RTC20T | 12,7 | 4,76 | 0,4 | 5,16 | 2,2 |
| CNGA 120408-2N RTC20T | 12,7 | 4,76 | 0,8 | 5,16 | 2,2 |
| CNGA 120412-2N RTC20T | 12,7 | 4,76 | 1,2 | 5,16 | 2,2 |
Hartdrehen mit der CNGA 1204..-2N RTC20T
Die CBN-Wendeschneidplatte CNGA 1204..-2N RTC20T ist gezielt auf die anspruchsvolle Drehbearbeitung ausgelegt. Mit zwei Schneidkanten und der TiN-beschichteten CBN-Sorte RTC20T bietet dieses Werkzeug eine verlässliche Lösung für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen.
Vorteile der CNGA 1204..-2N RTC20T
- TiN-beschichtetes CBN unterstützt einen hohen Verschleißwiderstand bei gehärteten Stählen
- Zuverlässige Leistung beim vollen bis leicht unterbrochenen Schnitt
- Wirtschaftlicher Einsatz durch die Ausführung mit zwei nutzbaren Schneidkanten
- Drei verschiedene Eckenradien (0,4 mm, 0,8 mm und 1,2 mm) für flexible Anwendungsmöglichkeiten
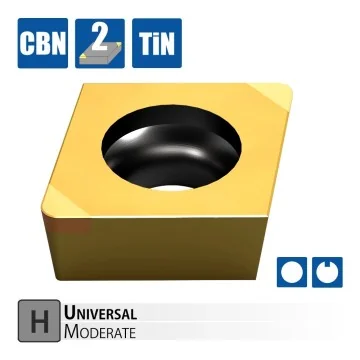
CBN-Wendeschneidplatte - CCGW ...-2N RTC20T
Technische Daten
| Plattenform | CCGW |
| Anwendung | Hartdrehen |
| Schneiden | 2 |
| Sorte | RTC20T : TIN-Beschichtetes CBN für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen |
| VPE | 2 Stück |
Abmessungen
| I.C. | S | r | L | |
| CCGW 060202-2N RTC20T | 6,35 | 2,38 | 0,2 | 2,2 |
| CCGW 060204-2N RTC20T | 6,35 | 2,38 | 0,4 | 2,2 |
| CCGW 060208-2N RTC20T | 6,35 | 2,38 | 0,8 | 2,2 |
| CCGW 09T302-2N RTC20T | 9,525 | 3,97 | 0,2 | 2,2 |
| CCGW 09T304-2N RTC20T | 9,525 | 3,97 | 0,4 | 2,2 |
| CCGW 09T308-2N RTC20T | 9,525 | 3,97 | 0,8 | 2,2 |
| CCGW 09T312-2N RTC20T | 9,525 | 3,97 | 1,2 | 2,2 |
| CCGW 120404-2N RTC20T | 12,7 | 4,76 | 0,4 | 2,2 |
Hochpräzises Hartdrehen mit der CCGW-Geometrie
Die CBN-Wendeschneidplatte CCGW ...-2N RTC20T ist gezielt für die professionelle Zerspanung gehärteter Stähle konzipiert. Dank der TiN-Beschichtung auf verschleißfestem polykristallinem kubischem Bornitrid ermöglicht dieses Werkzeug eine zuverlässige Bearbeitung bei vollem bis leicht unterbrochenem Schnitt.
Vorteile der CBN-Wendeschneidplatte CCGW ...-2N RTC20T
- TiN-beschichtetes CBN für hohe Verschleißfestigkeit bei harten Werkstoffen
- Zwei nutzbare Schneidkanten für einen wirtschaftlichen Einsatz
- Spezialisiert auf glatte bis leicht unterbrochene Bearbeitungssituationen
- Sicheres Hartdrehen als prozessstabile Alternative zum Schleifen
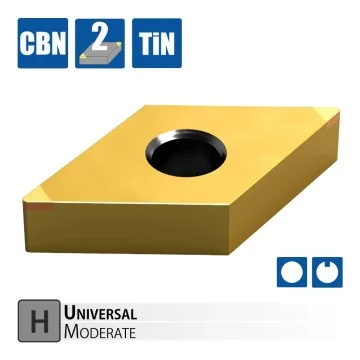
CBN-Wendeschneidplatte - DNGA 1506..-2N RTC20T
Technische Daten
| Plattenform | DNGA |
| Anwendung | Hartdrehen |
| Schneiden | 2 |
| Sorte | RTC20T : TIN-Beschichtetes CBN für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen |
| VPE | 2 Stück |
Abmessungen
| I.C. | S | r | d | L | |
| DNGA 150604-2N RTC20T | 12,7 | 6,35 | 0,4 | 5,16 | 2,2 |
| DNGA 150608-2N RTC20T | 12,7 | 6,35 | 0,8 | 5,16 | 2,2 |
Präzise Hartbearbeitung mit DNGA 1506..-2N RTC20T
Die CBN-Wendeschneidplatte DNGA 1506..-2N RTC20T von Rinaldi-Tools ist speziell für das anspruchsvolle Hartdrehen von gehärteten Stählen konzipiert. Dank der verschleißfesten TiN-Beschichtung und der Ausstattung mit zwei robusten Schneidkanten unterstützt dieses Werkzeug effiziente und präzise Bearbeitungsprozesse, selbst bei leicht unterbrochenen Schnitten.
Vorteile der CBN-Wendeschneidplatte DNGA 1506..-2N RTC20T
- Ausgelegt für den vollen bis leicht unterbrochenen Schnitt
- Zwei nutzbare Schneiden für eine hohe Wirtschaftlichkeit
- Widerstandsfähige TiN-Beschichtung für gesteigerte Verschleißfestigkeit
- Konzipiert für zuverlässige Leistung in gehärteten Stählen
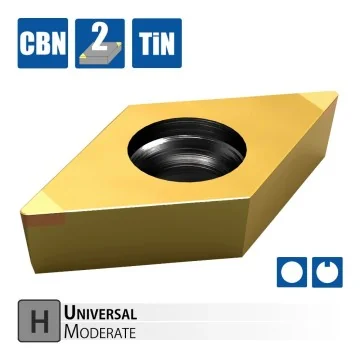
CBN-Wendeschneidplatte - DCGW ...-2N RTC20T
Technische Daten
| Plattenform | DCGW |
| Anwendung | Hartdrehen |
| Anzahl Schneiden | 2 |
| Sorte | RTC20T : TIN-Beschichtetes CBN für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen |
| VPE | 2 Stück |
Abmessungen
| I.C. | S | r | d | L | |
| DCGW 070204-2N RTC20T | 6,35 | 2,38 | 0,4 | 2,8 | 2,2 |
| DCGW 070208-2N RTC20T | 6,35 | 2,38 | 0,8 | 2,8 | 2,2 |
| DCGW 11T302-2N RTC20T | 9,525 | 3,97 | 0,2 | 4,4 | 2,2 |
| DCGW 11T304-2N RTC20T | 9,525 | 3,97 | 0,4 | 4,4 | 2,2 |
| DCGW 11T308-2N RTC20T | 9,525 | 3,97 | 0,8 | 4,4 | 2,2 |
Professionelle Zerspanung mit der DCGW ...-2N RTC20T
Die CBN-Wendeschneidplatte DCGW ...-2N RTC20T ist gezielt für das anspruchsvolle Hartdrehen von gehärteten Stählen konzipiert. Ausgestattet mit zwei Schneidkanten und einer robusten TiN-Beschichtung, unterstützt diese Ausführung effiziente Bearbeitungsabläufe im kontinuierlichen bis leicht unterbrochenen Schnitt.
Vorteile der CBN-Wendeschneidplatte DCGW ...-2N RTC20T
- Ausführung mit zwei nutzbaren Schneidkanten für effiziente Einsätze
- Verschleißfeste TiN-Beschichtung für die Bearbeitung von gehärtetem Stahl
- Praxisgerechte Konzeption für volle bis leicht unterbrochene Schnitte
- Hohe thermische Beständigkeit durch den Schneidstoff CBN
- Zuverlässige Lieferung in der Verpackungseinheit von 2 Stück
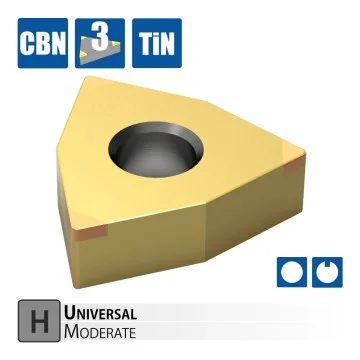
CBN-Wendeschneidplatte - WNGA 0804..-3N RTC20T
Technische Daten
| Plattenform | WNGA |
| Anwendung | Hartdrehen |
| Schneiden | 3 |
| Sorte | RTC20T : TIN-Beschichtetes CBN für den vollen bis leicht unterbrochenen Schnitt in gehärteten Stählen |
| VPE | 2 Stück |
Abmessungen
| I.C. | S | r | d | L | |
| WNGA 080404-3N RTC20T | 12,7 | 4,76 | 0,4 | 5,16 | 2,2 |
| WNGA 080408-3N RTC20T | 12,7 | 4,76 | 0,8 | 5,16 | 2,2 |
Hochpräzise CBN-Wendeschneidplatte für harte Werkstoffe
Die CBN-Wendeschneidplatte WNGA 0804..-3N RTC20T ist gezielt für das Hartdrehen konzipiert. Dank der verschleißfesten TiN-Beschichtung und der Ausstattung mit drei robusten Schneidkanten bewährt sich dieser Einsatz besonders bei durchgehenden bis leicht unterbrochenen Schnitten in gehärteten Stählen. Professionelle Anwender profitieren von einer zuverlässigen Maßhaltigkeit und beständigen Zerspanungsleistung.
Vorteile der WNGA 0804..-3N RTC20T
- Konzipiert für anspruchsvolles Hartdrehen mit kontinuierlichem bis leicht unterbrochenem Schnitt
- Dreifacher Nutzen durch die WNGA-Form mit drei voll einsetzbaren Schneidkanten
- Zusätzliche Temperaturbeständigkeit durch TiN-beschichtetes CBN
- Verkaufsfertige Lieferung im Set (2 Stück pro VPE) für eine direkte Verfügbarkeit am Arbeitsplatz

Stechplatte - MGGN ...-CBN RTC20
Technische Daten
| Stechplatte | MGGN |
| Werkstoffe | Harte Werkstoffe |
| Sorte | RTC20=CBN-Feinkorn-Sorte zum Einstechen in gehärtetem Stahl, auch im unterbrochenen Schnitt |
| Stechsystem | MGM./MRM.-System |
| VPE | 1 Stück |
Abmessungen
| B | R | L | S | |
| MGGN 200-CBN RTC20 | 2 | 0,2 | 16 | 4,8 |
| MGGN 300-CBN RTC20 | 3 | 0,4 | 21 | 4,8 |
Präzises Einstechen in harten Werkstoffen
Die Stechplatte MGGN ...-CBN RTC20 ist eine hochleistungsfähige Lösung für anspruchsvolle Stechoperationen in gehärteten Stählen. Dank der speziellen CBN-Feinkorn-Sorte RTC20 meistert dieses Werkzeug sowohl glatte als auch unterbrochene Schnitte zuverlässig und ist optimal auf professionelle Drehanwendungen im MGM./MRM.-System abgestimmt.
Vorteile der MGGN ...-CBN RTC20
- Geeignet für harte Werkstoffe und gehärteten Stahl
- Stabile CBN-Feinkorn-Sorte RTC20 für den unterbrochenen Schnitt
- Passgenau für das etablierte MGM./MRM.-Stechsystem
- Schafft gute Voraussetzungen für prozesssicheres Hartdrehen
- Erhältlich in praxisgerechten Stechbreiten von 2 mm und 3 mm