
 Deutsch
 English
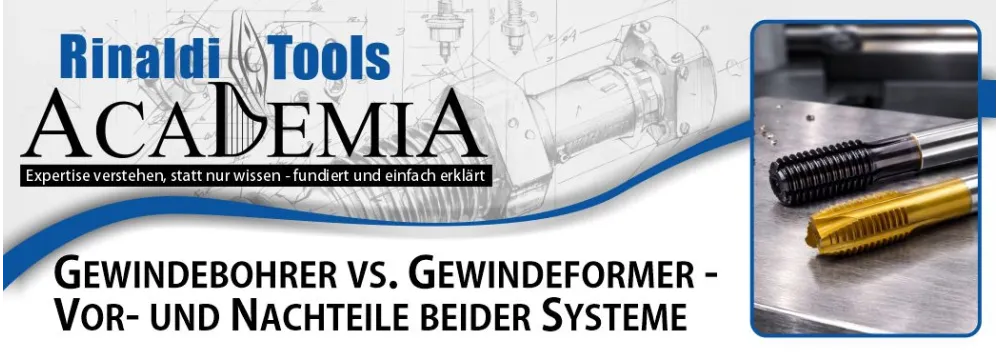
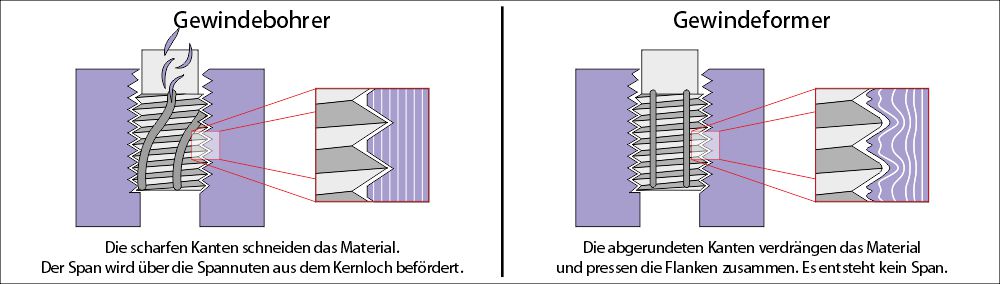
Gewindebohrer vs. Gewindeformer - Vor- und Nachteile beider Systeme
Relevante Produkte
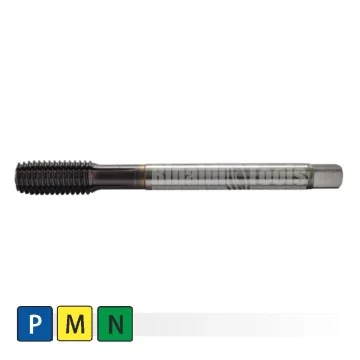
HSS-E Gewindeformer Metrisch 60° + TIALN
Technische Daten
| Bohrerart | Gewindeformer |
| Gewinde | Metrisch 60° |
| Werkstoff | Stahl, Edelstahl, NE-Metalle |
| Sorte | HSS-E TiALN |
| VPE | 1 Stück |
Abmessungen
| D | P | L | L2 | L4 | d | K | Kl | |
| GF M2,5x0,45-HSS-E TiAlN | M2,5 | 0,45 | 50 | 9 | 15 | 2,8 | 2,1 | 5 |
| GF M3x0,5-HSS-E TiAlN | M3 | 0,5 | 56 | 11 | 18 | 3,5 | 2,7 | 6 |
| GF M3,5x0,6-HSS-E TiAlN | M3,5 | 0,6 | 56 | 12 | 20 | 4 | 3 | 6 |
| GF M4x0,7-HSS-E TiAlN | M4 | 0,7 | 63 | 13 | 21 | 4,5 | 3,4 | 6 |
| GF M4,5x0,75-HSS-E TiAlN | M4,5 | 0,75 | 70 | 14 | 25 | 6 | 4,9 | 8 |
| GF M5x0,8-HSS-E TiAlN | M5 | 0,8 | 70 | 15 | 25 | 6 | 4,9 | 8 |
| GF M6x1-HSS-E TiAlN | M6 | 1 | 80 | 17 | 30 | 6 | 4,9 | 8 |
| GF M8x1,25-HSS-E TiAlN | M8 | 1,25 | 90 | 20 | 35 | 8 | 6,2 | 9 |
| GF M10x1,5-HSS-E TiAlN | M10 | 1,5 | 100 | 22 | 39 | 10 | 8 | 11 |
| GF M12x1,75-HSS-E TiAlN | M12 | 1,75 | 110 | 24 | 44 | 9 | 7 | 10 |
| GF M16x2-HSS-E TiAlN | M16 | 2 | 110 | 27 | 44 | 12 | 9 | 12 |
Hochleistungs-Gewindeformer für präzise Gewinde
Der HSS-E Gewindeformer mit verschleißfester TiAlN-Beschichtung ist die optimale Wahl für die prozesssichere, spanlose Herstellung metrischer Innengewinde mit 60°-Profil. Er eignet sich hervorragend für den professionellen Einsatz in der Metallverarbeitung und überzeugt durch seine Stabilität in unterschiedlichsten Werkstoffen.
Vorteile der HSS-E Gewindeformer Metrisch 60° + TIALN
- Spanlose Gewindeformung unterstützt eine saubere und prozessstabile Fertigung
- Robuster HSS-E-Schneidstoff bietet eine gute Zähigkeit für vielseitige Anwendungen
- TiAlN-Beschichtung schützt vor Verschleiß und verlängert die Nutzbarkeit des Werkzeugs
- Flexibel einsetzbar in Baustahl, Edelstahl, Aluminium und weiteren NE-Metallen
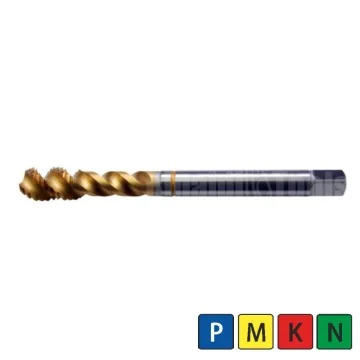
HSS-E-Gewindebohrer Sackloch, metrisch 60°
Technische Daten
| Gewindebohrer | HSS-E |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Abmessungen
| D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-ISO-M3-HSS-E-TIN | M3 | 0,5 | 6 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-S-ISO-M4-HSS-E-TIN | M4 | 0,7 | 7 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-S-ISO-M5-HSS-E-TIN | M5 | 0,8 | 8 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-S-ISO-M6-HSS-E-TIN | M6 | 1 | 10 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-S-ISO-M8-HSS-E-TIN | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-S-ISO-M10-HSS-E-TIN | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-S-ISO-M12-HSS-E-TIN | M12 | 1,75 | 18 | 110 | 44 | 9 | 7 | 10 | 3 |
| GB-S-ISO-M16-HSS-E-TIN | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-ISO-M20-HSS-E-TIN | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 |
| GB-S-ISO-M24-HSS-E-TIN | M24 | 3 | 30 | 160 | 60 | 18 | 14.5 | 17 | 4 |
| GB-S-ISO-M30-HSS-E-TIN | M30 | 3,5 | 35 | 180 | 70 | 22 | 18 | 21 | 4 |
Präzisions-Gewindewerkzeug für die prozesssichere Sacklochbearbeitung
Der HSS-E-Gewindebohrer Sackloch, metrisch 60° ist gezielt auf die zuverlässige Herstellung metrischer Innengewinde in Grundlöchern ausgerichtet. Mit seiner leistungsstarken TiN-Beschichtung und der optimierten Spanabfuhr nach oben unterstützt das Werkzeug effiziente Bearbeitungszyklen im professionellen Einsatz.
Vorteile der HSS-E-Gewindebohrer Sackloch, metrisch 60°
- Geeignet für Stahl, Edelstahl, Guss sowie NE-Metalle
- Titannitrid-Beschichtung (TiN) verringert den Verschleiß
- Widerstandsfähiger Schneidstoff aus zähem HSS-E
- Zuverlässige Spanabfuhr bei Bohrungen mit begrenzter Tiefe
- Kompakte Verpackungseinheit (VPE 1 St.)
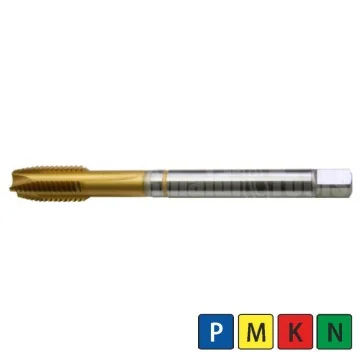
HSS-E-Gewindebohrer Durchgangsloch, metrisch 60°
Technische Daten
| Gewindebohrer | HSS-E |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Abmessungen
| Gewinde/D | P | L2 | L | L4 | d | Z | K | Kl | |
| GB-D-ISO-M3-HSS-E-TIN | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 3 | 2,7 | 6 |
| GB-D-ISO-M4-HSS-E-TIN | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3 | 3,4 | 6 |
| GB-D-ISO-M5-HSS-E-TIN | M5 | 0,8 | 15 | 70 | 25 | 6 | 3 | 4,9 | 8 |
| GB-D-ISO-M6-HSS-E-TIN | M6 | 1 | 17 | 80 | 30 | 6 | 3 | 4,9 | 8 |
| GB-D-ISO-M8-HSS-E-TIN | M8 | 1,25 | 20 | 90 | 35 | 8 | 3 | 6,2 | 9 |
| GB-D-ISO-M10-HSS-E-TIN | M10 | 1,5 | 22 | 100 | 39 | 10 | 3 | 8 | 11 |
| GB-D-ISO-M12-HSS-E-TIN | M12 | 1,75 | 24 | 110 | 44 | 9 | 3 | 7 | 10 |
| GB-D-ISO-M16-HSS-E-TIN | M16 | 2 | 27 | 110 | 44 | 12 | 3 | 9 | 12 |
| GB-D-ISO-M20-HSS-E-TIN | M20 | 2,5 | 32 | 140 | 54 | 16 | 4 | 12 | 15 |
| GB-D-ISO-M24-HSS-E-TIN | M24 | 3 | 34 | 160 | 60 | 18 | 4 | 14,5 | 17 |
| GB-D-ISO-M30-HSS-E-TIN | M30 | 3,5 | 40 | 180 | 70 | 22 | 4 | 18 | 21 |
Leistungsstarker Gewindebohrer für Durchgangslöcher
Der HSS-E-Gewindebohrer für Durchgangslöcher mit 60° Flankenwinkel und TiN-Beschichtung bietet eine hervorragende Zerspanungsleistung. Er ist speziell für das präzise Schneiden von metrischen Gewinden in vielfältigen Materialien konzipiert.
Vorteile der HSS-E-Gewindebohrer Durchgangsloch, metrisch 60°
- HSS-E-Schneidstoff für eine zuverlässige Zerspanung
- TiN-Beschichtung unterstützt einen effizienten Arbeitsablauf
- Universell geeignet für Stahl, Edelstahl, Guss und NE-Metalle
- Ausgelegt auf das Gewindeschneiden in Durchgangslöchern
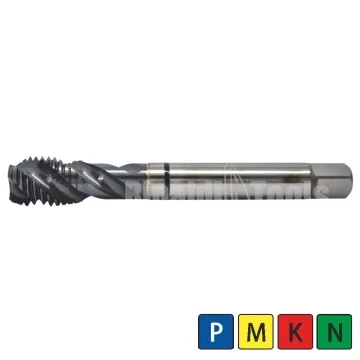
HSS-PM-Gewindebohrer Sackloch, metrisch 60°
Technische Daten
| Gewindebohrer | HSS-PM |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Abmessungen
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-M2-HSS-PM-TiALN | M2 | 0,4 | 3,2 | 45 | 13 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M2,5-HSS-PM-TiALN | M2,5 | 0,45 | 3,6 | 50 | 15 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M3-HSS-PM-TiALN | M3 | 0,5 | 4 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-S-M3,5-HSS-PM-TiALN | M3,5 | 0,6 | 4,8 | 56 | 20 | 4 | 3 | 6 | 3 |
| GB-S-M4-HSS-PM-TiALN | M4 | 0,7 | 5,6 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-S-M5-HSS-PM-TiALN | M5 | 0,8 | 6,4 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-S-M6-HSS-PM-TiALN | M6 | 1 | 8 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-S-M8-HSS-PM-TiALN | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-S-M10-HSS-PM-TiALN | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-S-M12-HSS-PM-TiALN | M12 | 1,75 | 18 | 110 | 44 | 9,0 | 7 | 10 | 3 |
| GB-S-M14-HSS-PM-TiALN | M14 | 2 | 20 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-S-M16-HSS-PM-TiALN | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-M18-HSS-PM-TiALN | M18 | 2,5 | 25 | 125 | 50 | 14 | 11 | 14 | 4 |
| GB-S-M20-HSS-PM-TiALN | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 |
| GB-S-M22-HSS-PM-TiALN | M22 | 2,5 | 25 | 140 | 54 | 18 | 14,5 | 17 | 4 |
| GB-S-M24-HSS-PM-TiALN | M24 | 3 | 30 | 160 | 60 | 18 | 14,5 | 17 | 4 |
Leistungsstarker HSS-PM-Gewindebohrer für Sacklöcher
Dieser TiAlN-beschichtete HSS-PM-Gewindebohrer ist speziell für die prozesssichere Fertigung von metrischen Innengewinden in Sacklöchern ausgelegt. Der pulvermetallurgisch hergestellte Hochgeschwindigkeitsstahl bietet im professionellen Einsatz eine exzellente Verschleißfestigkeit sowie Maßhaltigkeit bei anspruchsvollen Werkstoffen.
Vorteile der HSS-PM-Gewindebohrer
- Pulvermetallurgischer Schneidstoff für hohe mechanische Belastbarkeit
- Verschleißfeste TiAlN-Beschichtung für anspruchsvolle Zerspanungsaufgaben
- Abgestimmte Geometrie für eine zuverlässige Spanabfuhr aus dem Sackloch
- Breites Einsatzspektrum von Baustahl und Edelstahl bis hin zu Guss und NE-Metallen
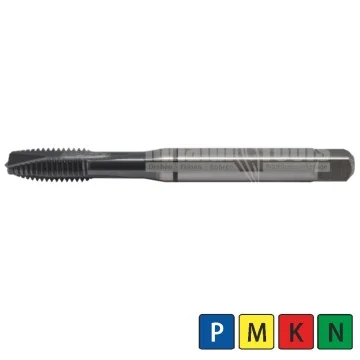
HSS-PM-Gewindebohrer Durchgangsloch, metrisch 60°
Technische Daten
| Gewindebohrer | HSS-PM |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Abmessungen
| Gewinde/D | P | L2 | L | L4 | d | Z | K | Kl | |
| GB-D-M2-HSS-PM-TiALN | M2 | 0,4 | 8 | 45 | 13 | 2,8 | 2 | 2,1 | 5 |
| GB-D-M2,5-HSS-PM-TiALN | M2,5 | 0,45 | 9 | 50 | 15 | 2,8 | 2 | 2,1 | 5 |
| GB-D-M3-HSS-PM-TiALN | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 3 | 2,7 | 6 |
| GB-D-M3,5-HSS-PM-TiALN | M3,5 | 0,6 | 12 | 56 | 20 | 4 | 3 | 3 | 6 |
| GB-D-M4-HSS-PM-TiALN | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3 | 3,4 | 6 |
| GB-D-M5-HSS-PM-TiALN | M5 | 0,8 | 15 | 70 | 25 | 6 | 3 | 4,9 | 8 |
| GB-D-M6-HSS-PM-TiALN | M6 | 1 | 17 | 80 | 30 | 6 | 3 | 4,9 | 8 |
| GB-D-M8-HSS-PM-TiALN | M8 | 1,25 | 20 | 90 | 35 | 8 | 3 | 6,2 | 9 |
| GB-D-M10-HSS-PM-TiALN | M10 | 1,5 | 22 | 100 | 39 | 10 | 3 | 8 | 11 |
| GB-D-M12-HSS-PM-TiALN | M12 | 1,75 | 24 | 110 | 44 | 9 | 3 | 7 | 10 |
| GB-D-M14-HSS-PM-TiALN | M14 | 2 | 26 | 110 | 44 | 11 | 3 | 9 | 12 |
| GB-D-M16-HSS-PM-TiALN | M16 | 2 | 27 | 110 | 44 | 12 | 3 | 9 | 12 |
| GB-D-M18-HSS-PM-TiALN | M18 | 2,5 | 30 | 125 | 50 | 14 | 3 | 11 | 14 |
| GB-D-M20-HSS-PM-TiALN | M20 | 2,5 | 32 | 140 | 54 | 16 | 3 | 12 | 15 |
| GB-D-M22-HSS-PM-TiALN | M22 | 2,5 | 32 | 140 | 54 | 18 | 3 | 14,5 | 17 |
| GB-D-M24-HSS-PM-TiALN | M24 | 3 | 34 | 160 | 60 | 18 | 3 | 14,5 | 17 |
Hochleistungs-Gewindebohrer für exakte Durchgangsgewinde
Der HSS-PM-Gewindebohrer mit 60° Flankenwinkel ist speziell auf die prozesssichere Erzeugung metrischer Durchgangsgewinde ausgerichtet. Ausgestattet mit einem pulvermetallurgischen Hochleistungsschnittstoff und einer widerstandsfähigen TiAlN-Beschichtung, unterstützt dieses Zerspanungswerkzeug professionelle Anwender bei der Bearbeitung verschiedenster industrieller Werkstoffe. Die durchdachte Geometrie sorgt für einen effizienten Spanabfluss in Schnittrichtung, um Stauungen im Gewindekanal zu verhindern.
Vorteile der HSS-PM-Gewindebohrer Durchgangsloch
- Pulvermetallurgischer HSS-PM-Schneidstoff für eine ausgeprägte Verschleißfestigkeit
- Bewährte TiAlN-Beschichtung schützt vor thermischer Belastung
- Abwärtsförderung der Späne speziell für das Gewindeschneiden in Durchgangslöchern
- Flexibel einsetzbar in Stahl, Edelstahl, Guss und NE-Metallen
- Erhältlich in 16 metrischen Varianten von M2 bis M24
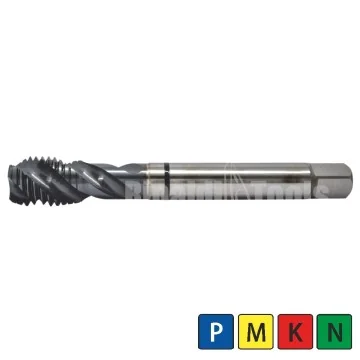
HSS-PM-Gewindebohrer Sackloch, Metrisch 60°, Feingewinde
Technische Daten
| Gewindebohrer | HSS-PM |
| Loch | Sackloch |
| Gewinde | Metrisch, Feingewinde |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Verschleißfester HSS-PM-Feingewindebohrer für exakte Sacklochgewinde
Dieser leistungsstarke Gewindebohrer aus pulvermetallurgischem Schnellarbeitsstahl (HSS-PM) ist gezielt auf die präzise Fertigung metrischer Feingewinde in Sacklöchern abgestimmt. Er unterstützt durch seine hohe Kantenstabilität und Zähigkeit effiziente sowie prozesssichere Arbeitsabläufe in der professionellen Metallbearbeitung.
Vorteile der HSS-PM-Gewindebohrer Sackloch, Metrisch 60°, Feingewinde
- Eignet sich für die zuverlässige Zerspanung von Stahl, Edelstahl, Guss und NE-Metallen
- Gleichmäßige und feine Gefügestruktur durch pulvermetallurgische Herstellung (HSS-PM)
- Maßgenaue Gewindeerzeugung dank exaktem 60°-Flankenwinkel
- Sichere Spanabfuhr aus dem Sackloch durch angepasste Nutengeometrie
- Längere Standzeiten und hohe thermische Stabilität durch TiAlN-Beschichtung
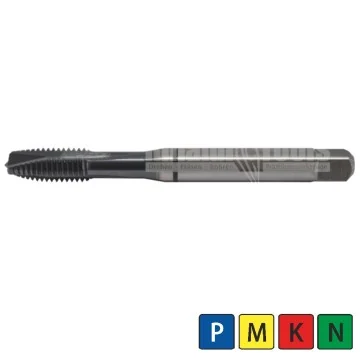
HSS-PM-Gewindebohrer Durchgangsloch, Metrisch 60°, Feingewinde
Technische Daten
| Gewindebohrer | HSS-PM |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Präzises Gewindeschneiden für Durchgangslöcher
Der HSS-PM Gewindebohrer für metrisches Feingewinde mit 60° Flankenwinkel ist speziell für die prozesssichere Bearbeitung von Durchgangslöchern konzipiert. Dank der pulvermetallurgischen Herstellung und der TiALN-Beschichtung bietet dieses Werkzeug eine hohe Verschleißfestigkeit und exzellente Kantenstabilität bei anspruchsvollen Zerspanungsaufgaben.
Vorteile der HSS-PM Gewindebohrer
- Hohe Zähigkeit durch pulvermetallurgischen Schneidstoff (HSS-PM)
- Leistungssteigernde TiALN-Beschichtung für verbesserte Standzeiten
- Flexibel einsetzbar in Stahl, Edelstahl, Guss und NE-Metallen
- Exakte Ausformung des 60° metrischen Feingewindes in Durchgangslöchern