
 Deutsch
 English


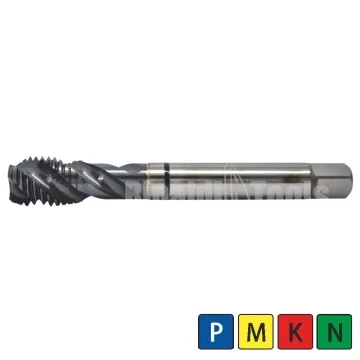


| Gewindebohrer | HSS-PM |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-M2-HSS-PM-TiALN | M2 | 0,4 | 3,2 | 45 | 13 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M2,5-HSS-PM-TiALN | M2,5 | 0,45 | 3,6 | 50 | 15 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M3-HSS-PM-TiALN | M3 | 0,5 | 4 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-S-M3,5-HSS-PM-TiALN | M3,5 | 0,6 | 4,8 | 56 | 20 | 4 | 3 | 6 | 3 |
| GB-S-M4-HSS-PM-TiALN | M4 | 0,7 | 5,6 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-S-M5-HSS-PM-TiALN | M5 | 0,8 | 6,4 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-S-M6-HSS-PM-TiALN | M6 | 1 | 8 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-S-M8-HSS-PM-TiALN | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-S-M10-HSS-PM-TiALN | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-S-M12-HSS-PM-TiALN | M12 | 1,75 | 18 | 110 | 44 | 9,0 | 7 | 10 | 3 |
| GB-S-M14-HSS-PM-TiALN | M14 | 2 | 20 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-S-M16-HSS-PM-TiALN | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-M18-HSS-PM-TiALN | M18 | 2,5 | 25 | 125 | 50 | 14 | 11 | 14 | 4 |
| GB-S-M20-HSS-PM-TiALN | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 |
| GB-S-M22-HSS-PM-TiALN | M22 | 2,5 | 25 | 140 | 54 | 18 | 14,5 | 17 | 4 |
| GB-S-M24-HSS-PM-TiALN | M24 | 3 | 30 | 160 | 60 | 18 | 14,5 | 17 | 4 |
Dieser TiAlN-beschichtete HSS-PM-Gewindebohrer ist speziell für die prozesssichere Fertigung von metrischen Innengewinden in Sacklöchern ausgelegt. Der pulvermetallurgisch hergestellte Hochgeschwindigkeitsstahl bietet im professionellen Einsatz eine exzellente Verschleißfestigkeit sowie Maßhaltigkeit bei anspruchsvollen Werkstoffen.
Der HSS-PM-Gewindebohrer mit TiAlN-Beschichtung wurde für die anspruchsvolle Herstellung metrischer Innengewinde (60° Flankenwinkel) in Sacklöchern konzipiert. Dank der pulvermetallurgischen Herstellung des Schneidstoffs zeichnet sich das Zerspanungswerkzeug durch eine äußerst homogene Gefügestruktur aus. Dies schafft gute Voraussetzungen für eine hohe Zähigkeit und eine ausgedehnte Standzeit. Zusammen mit der hitzebeständigen TiAlN-Schicht eröffnet das Werkzeug flexible und wirtschaftliche Einsatzmöglichkeiten in einer Vielzahl von metallischen Werkstoffen, ohne dass Kompromisse bei der Gewindequalität eingegangen werden müssen.
| Art. Nr. | Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | Kernloch | |
| GB-S-M2-HSS-PM-TiALN | 3301121 | M2 | 0,4 | 3,2 | 45 | 13 | 2,8 | 2,1 | 5 | 2 | 1,6 |
| GB-S-M2,5-HSS-PM-TiALN | 3301122 | M2,5 | 0,45 | 3,6 | 50 | 15 | 2,8 | 2,1 | 5 | 2 | 2,1 |
| GB-S-M3-HSS-PM-TiALN | 3301123 | M3 | 0,5 | 4 | 56 | 18 | 3,5 | 2,7 | 6 | 3 | 2,5 |
| GB-S-M3,5-HSS-PM-TiALN | 3301124 | M3,5 | 0,6 | 4,8 | 56 | 20 | 4 | 3 | 6 | 3 | 2,9 |
| GB-S-M4-HSS-PM-TiALN | 3301125 | M4 | 0,7 | 5,6 | 63 | 21 | 4,5 | 3,4 | 6 | 3 | 3,3 |
| GB-S-M5-HSS-PM-TiALN | 3301126 | M5 | 0,8 | 6,4 | 70 | 25 | 6 | 4,9 | 8 | 3 | 4,2 |
| GB-S-M6-HSS-PM-TiALN | 3301127 | M6 | 1 | 8 | 80 | 30 | 6 | 4,9 | 8 | 3 | 5 |
| GB-S-M8-HSS-PM-TiALN | 3301128 | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 | 6,8 |
| GB-S-M10-HSS-PM-TiALN | 3301129 | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 | 8,5 |
| GB-S-M12-HSS-PM-TiALN | 3301130 | M12 | 1,75 | 18 | 110 | 44 | 9,0 | 7 | 10 | 3 | 10,3 |
| GB-S-M14-HSS-PM-TiALN | 3301131 | M14 | 2 | 20 | 110 | 44 | 11 | 9 | 12 | 3 | 12 |
| GB-S-M16-HSS-PM-TiALN | 3301132 | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 | 14 |
| GB-S-M18-HSS-PM-TiALN | 3301133 | M18 | 2,5 | 25 | 125 | 50 | 14 | 11 | 14 | 4 | 15,5 |
| GB-S-M20-HSS-PM-TiALN | 3301134 | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 | 17,5 |
| GB-S-M22-HSS-PM-TiALN | 3301135 | M22 | 2,5 | 25 | 140 | 54 | 18 | 14,5 | 17 | 4 | 19,5 |
| GB-S-M24-HSS-PM-TiALN | 3301136 | M24 | 3 | 30 | 160 | 60 | 18 | 14,5 | 17 | 4 | 21,0 |
| Werkstoff | Zugfestigkeit | Schnittgeschwindigkeit |
| (N/mm²) | Vc (m/min) | |
| Baustahl/Einsatzstahl | <450 | 10-50 |
| Vergütungsstahl | 450-700 | 8-30 |
| Werkzeugstahl | >700 | 8-30 |
| Edelstahl | <1100 | 5-15 |
| Gusseisen/Grauguss/Temperguss | 15-35 | |
| Alu/Alu-Legierungen (<12% Si.) | <600 | 15-35 |
| Kupfer/Messing | <850 | 15-35 |
Dieses Gewindeschneidwerkzeug ist auf den professionellen Einsatz in der zerspanenden Industrie und im modernen Maschinenbau ausgerichtet. Durch die Eignung für Baustahl, Vergütungsstahl, Werkzeugstahl, Edelstahl sowie Gusseisen und Nichteisenmetalle (wie Aluminium und Kupfer/Messing) unterstützt der Gewindebohrer effiziente Arbeitsabläufe bei wechselnden Materialanforderungen. Er ist speziell für Sacklochbohrungen vorgesehen, bei denen die Späne optimal abgeführt werden müssen, um Beschädigungen des neu geschnittenen Gewindes zu vermeiden.
Die Kombination aus HSS-PM und TiAlN-Beschichtung überzeugt durch eine hohe Warmhärte und Oxidationsbeständigkeit, was den Verschleiß auch bei höheren Schnittgeschwindigkeiten reduziert. Zudem unterstützt die präzise Schneidkantenpräparation eine saubere und gratfreie Bearbeitung der Gewindeflanken, was den Werkzeugwechsel minimiert und zu einer verlässlichen Produktivität im Maschinenalltag beiträgt.
| Gewindebohrer | HSS-PM |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-M2-HSS-PM-TiALN | M2 | 0,4 | 3,2 | 45 | 13 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M2,5-HSS-PM-TiALN | M2,5 | 0,45 | 3,6 | 50 | 15 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M3-HSS-PM-TiALN | M3 | 0,5 | 4 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-S-M3,5-HSS-PM-TiALN | M3,5 | 0,6 | 4,8 | 56 | 20 | 4 | 3 | 6 | 3 |
| GB-S-M4-HSS-PM-TiALN | M4 | 0,7 | 5,6 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-S-M5-HSS-PM-TiALN | M5 | 0,8 | 6,4 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-S-M6-HSS-PM-TiALN | M6 | 1 | 8 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-S-M8-HSS-PM-TiALN | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-S-M10-HSS-PM-TiALN | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-S-M12-HSS-PM-TiALN | M12 | 1,75 | 18 | 110 | 44 | 9,0 | 7 | 10 | 3 |
| GB-S-M14-HSS-PM-TiALN | M14 | 2 | 20 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-S-M16-HSS-PM-TiALN | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-M18-HSS-PM-TiALN | M18 | 2,5 | 25 | 125 | 50 | 14 | 11 | 14 | 4 |
| GB-S-M20-HSS-PM-TiALN | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 |
| GB-S-M22-HSS-PM-TiALN | M22 | 2,5 | 25 | 140 | 54 | 18 | 14,5 | 17 | 4 |
| GB-S-M24-HSS-PM-TiALN | M24 | 3 | 30 | 160 | 60 | 18 | 14,5 | 17 | 4 |
Dieser TiAlN-beschichtete HSS-PM-Gewindebohrer ist speziell für die prozesssichere Fertigung von metrischen Innengewinden in Sacklöchern ausgelegt. Der pulvermetallurgisch hergestellte Hochgeschwindigkeitsstahl bietet im professionellen Einsatz eine exzellente Verschleißfestigkeit sowie Maßhaltigkeit bei anspruchsvollen Werkstoffen.
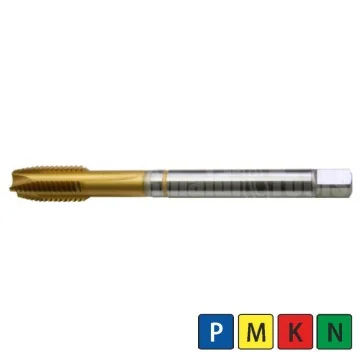
| Gewindebohrer | HSS-E |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | Z | K | Kl | |
| GB-D-ISO-M3-HSS-E-TIN | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 3 | 2,7 | 6 |
| GB-D-ISO-M4-HSS-E-TIN | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3 | 3,4 | 6 |
| GB-D-ISO-M5-HSS-E-TIN | M5 | 0,8 | 15 | 70 | 25 | 6 | 3 | 4,9 | 8 |
| GB-D-ISO-M6-HSS-E-TIN | M6 | 1 | 17 | 80 | 30 | 6 | 3 | 4,9 | 8 |
| GB-D-ISO-M8-HSS-E-TIN | M8 | 1,25 | 20 | 90 | 35 | 8 | 3 | 6,2 | 9 |
| GB-D-ISO-M10-HSS-E-TIN | M10 | 1,5 | 22 | 100 | 39 | 10 | 3 | 8 | 11 |
| GB-D-ISO-M12-HSS-E-TIN | M12 | 1,75 | 24 | 110 | 44 | 9 | 3 | 7 | 10 |
| GB-D-ISO-M16-HSS-E-TIN | M16 | 2 | 27 | 110 | 44 | 12 | 3 | 9 | 12 |
| GB-D-ISO-M20-HSS-E-TIN | M20 | 2,5 | 32 | 140 | 54 | 16 | 4 | 12 | 15 |
| GB-D-ISO-M24-HSS-E-TIN | M24 | 3 | 34 | 160 | 60 | 18 | 4 | 14,5 | 17 |
| GB-D-ISO-M30-HSS-E-TIN | M30 | 3,5 | 40 | 180 | 70 | 22 | 4 | 18 | 21 |
Der HSS-E-Gewindebohrer für Durchgangslöcher mit 60° Flankenwinkel und TiN-Beschichtung bietet eine hervorragende Zerspanungsleistung. Er ist speziell für das präzise Schneiden von metrischen Gewinden in vielfältigen Materialien konzipiert.

| Gewindebohrer | HSS-E |
| Loch | Durchgangsloch |
| Gewinde | Metrisch, Feingewinde |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GBF-D-ISO-M4x0,5-HSS-E-TiN | M4x0,5 | 0,5 | 10 | 63 | 21 | 2,8 | 2,1 | 5 | 3 |
| GBF-D-ISO-M5x0,5-HSS-E-TiN | M5x0,5 | 0,5 | 11 | 70 | 25 | 3,5 | 2,7 | 6 | 3 |
| GBF-D-ISO-M6x0,75-HSS-E-TiN | M6x0,75 | 0,75 | 13 | 80 | 30 | 4,5 | 3,4 | 6 | 3 |
| GBF-D-ISO-M6x0,5-HSS-E-TiN | M6x0,5 | 0,5 | 13 | 80 | 30 | 4,5 | 3,4 | 6 | 3 |
| GBF-D-ISO-M8x1-HSS-E-TiN | M8x1 | 1 | 17 | 90 | 36 | 6 | 4,9 | 8 | 3 |
| GBF-D-ISO-M8x0,75-HSS-E-TiN | M8x0,75 | 0,75 | 14 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GBF-D-ISO-M10x1,25-HSS-E-TiN | M10x1,25 | 1,25 | 22 | 100 | 40 | 7 | 5,5 | 8 | 3 |
| GBF-D-ISO-M10x1-HSS-E-TiN | M10x1 | 1 | 18 | 90 | 36 | 7 | 5,5 | 8 | 3 |
| GBF-D-ISO-M10x0,75-HSS-E-TiN | M10x0,75 | 0,75 | 18 | 90 | 36 | 7 | 5,5 | 8 | 3 |
| GBF-D-ISO-M12x1,5-HSS-E-TiN | M12x1,5 | 1,5 | 22 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-D-ISO-M12x1,25-HSS-E-TiN | M12x1,25 | 1,25 | 22 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-D-ISO-M12x1-HSS-E-TiN | M12x1 | 1 | 18 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-D-ISO-M16x1,5-HSS-E-TiN | M16x1,5 | 1,5 | 22 | 100 | 40 | 12 | 9 | 12 | 3 |
| GBF-D-ISO-M16x1-HSS-E-TiN | M16x1 | 1 | 18 | 100 | 40 | 12 | 9 | 12 | 3 |
| GBF-D-ISO-M20x1,5-HSS-E-TiN | M20x1,5 | 1,5 | 25 | 125 | 50 | 16 | 12 | 15 | 4 |
| GBF-D-ISO-M24x2,0-HSS-E-TiN | M24x2,0 | 2 | 27 | 140 | 54 | 18 | 14,5 | 17 | 4 |
| GBF-D-ISO-M24x1,5-HSS-E-TiN | M24x1,5 | 1,5 | 27 | 140 | 54 | 18 | 14,5 | 17 | 4 |
Der HSS-E-Gewindebohrer für Durchgangslöcher mit metrischem Feingewinde und 60° Flankenwinkel ist eine leistungsstarke Lösung für die professionelle Zerspanung. Dank der TiN-Beschichtung und der HSS-E-Ausführung unterstützt dieses Werkzeug eine zuverlässige Bearbeitung in verschiedenen industriellen Anwendungen.
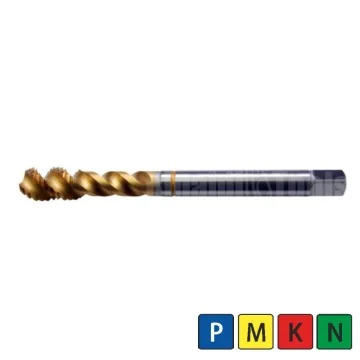
| Gewindebohrer | HSS-E |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-ISO-M3-HSS-E-TIN | M3 | 0,5 | 6 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-S-ISO-M4-HSS-E-TIN | M4 | 0,7 | 7 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-S-ISO-M5-HSS-E-TIN | M5 | 0,8 | 8 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-S-ISO-M6-HSS-E-TIN | M6 | 1 | 10 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-S-ISO-M8-HSS-E-TIN | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-S-ISO-M10-HSS-E-TIN | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-S-ISO-M12-HSS-E-TIN | M12 | 1,75 | 18 | 110 | 44 | 9 | 7 | 10 | 3 |
| GB-S-ISO-M16-HSS-E-TIN | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-ISO-M20-HSS-E-TIN | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 4 |
| GB-S-ISO-M24-HSS-E-TIN | M24 | 3 | 30 | 160 | 60 | 18 | 14.5 | 17 | 4 |
| GB-S-ISO-M30-HSS-E-TIN | M30 | 3,5 | 35 | 180 | 70 | 22 | 18 | 21 | 4 |
Der HSS-E-Gewindebohrer für metrische Gewinde mit 60° Flankenwinkel ist speziell auf die prozesssichere Bearbeitung von Sacklöchern ausgelegt. Die optimierte Geometrie in Kombination mit der Titannitrid-Beschichtung unterstützt effiziente Zerspanungsprozesse im professionellen Einsatz.

| Gewindebohrer | HSS-E |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-D-M2-HSS-E-ALU | M2 | 0,4 | 8 | 45 | 13 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M2,2-HSS-E-ALU | M2,2 | 0,45 | 8 | 45 | 13 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M2,5-HSS-E-ALU | M2,5 | 0,45 | 9 | 50 | 15 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M3-HSS-E-ALU | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-D-M3,5-HSS-E-ALU | M3,5 | 0,6 | 12 | 56 | 20 | 4 | 3 | 6 | 3 |
| GB-D-M4-HSS-E-ALU | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-D-M4,5-HSS-E-ALU | M4,5 | 0,75 | 14 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-D-M5-HSS-E-ALU | M5 | 0,8 | 15 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-D-M6-HSS-E-ALU | M6 | 1 | 17 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-D-M8-HSS-E-ALU | M8 | 1,25 | 20 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-D-M10-HSS-E-ALU | M10 | 1,5 | 22 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-D-M12-HSS-E-ALU | M12 | 1,75 | 24 | 110 | 44 | 9 | 7 | 10 | 3 |
| GB-D-M14-HSS-E-ALU | M14 | 2 | 26 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-D-M16-HSS-E-ALU | M16 | 2 | 27 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-D-M18-HSS-E-ALU | M18 | 2,5 | 30 | 125 | 50 | 14 | 11 | 14 | 3 |
| GB-D-M20-HSS-E-ALU | M20 | 2,5 | 32 | 140 | 54 | 16 | 12 | 15 | 3 |
| GB-D-M22-HSS-E-ALU | M22 | 2,5 | 32 | 140 | 54 | 18 | 14,5 | 17 | 3 |
| GB-D-M24-HSS-E-ALU | M24 | 3 | 34 | 160 | 60 | 18 | 14,5 | 17 | 3 |
| GB-D-M27-HSS-E-ALU | M27 | 3 | 36 | 160 | 60 | 20 | 16 | 19 | 3 |
| GB-D-M30-HSS-E-ALU | M30 | 3,5 | 27 | 180 | 70 | 22 | 18 | 21 | 3 |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-D-M2-HSS-E-ALU | M2 | 0,4 | 8 | 45 | 13 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M2,2-HSS-E-ALU | M2,2 | 0,45 | 8 | 45 | 13 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M2,5-HSS-E-ALU | M2,5 | 0,45 | 9 | 50 | 15 | 2,8 | 2,1 | 5 | 3 |
| GB-D-M3-HSS-E-ALU | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 2,7 | 6 | 3 |
| GB-D-M3,5-HSS-E-ALU | M3,5 | 0,6 | 12 | 56 | 20 | 4 | 3 | 6 | 3 |
| GB-D-M4-HSS-E-ALU | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3,4 | 6 | 3 |
| GB-D-M4,5-HSS-E-ALU | M4,5 | 0,75 | 14 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-D-M5-HSS-E-ALU | M5 | 0,8 | 15 | 70 | 25 | 6 | 4,9 | 8 | 3 |
| GB-D-M6-HSS-E-ALU | M6 | 1 | 17 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GB-D-M7-HSS-E-ALU | M7 | 1 | 17 | 80 | 30 | 7 | 5,5 | 8 | 3 |
| GB-D-M8-HSS-E-ALU | M8 | 1,25 | 20 | 90 | 35 | 8 | 6,2 | 9 | 3 |
| GB-D-M9-HSS-E-ALU | M9 | 1,25 | 20 | 90 | 35 | 9 | 7 | 10 | 3 |
| GB-D-M10-HSS-E-ALU | M10 | 1,5 | 22 | 100 | 39 | 10 | 8 | 11 | 3 |
| GB-D-M12-HSS-E-ALU | M12 | 1,75 | 24 | 110 | 44 | 9 | 7 | 10 | 3 |
| GB-D-M14-HSS-E-ALU | M14 | 2 | 26 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-D-M16-HSS-E-ALU | M16 | 2 | 27 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-D-M18-HSS-E-ALU | M18 | 2,5 | 30 | 125 | 50 | 14 | 11 | 14 | 3 |
| GB-D-M20-HSS-E-ALU | M20 | 2,5 | 32 | 140 | 54 | 16 | 12 | 15 | 3 |
| GB-D-M22-HSS-E-ALU | M22 | 2,5 | 32 | 140 | 54 | 18 | 14,5 | 17 | 3 |
| GB-D-M24-HSS-E-ALU | M24 | 3 | 34 | 160 | 60 | 18 | 14,5 | 17 | 3 |
| GB-D-M27-HSS-E-ALU | M27 | 3 | 36 | 160 | 60 | 20 | 16 | 19 | 3 |
| GB-D-M30-HSS-E-ALU | M30 | 3,5 | 27 | 180 | 70 | 22 | 18 | 21 | 3 |
Dieser HSS-E Gewindebohrer ist speziell auf die Bearbeitung von NE-Metallen wie Aluminium und Kupfer ausgelegt. Er ermöglicht das effiziente Schneiden von metrischen Gewinden in Durchgangslöchern und unterstützt zuverlässige Prozesse in der zerspanenden Fertigung.

| Gewindebohrer | HSS-E |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Anwendung | NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GB-S-M2-HSS-E-ALU | M2 | 0,4 | 8 | 45 | 13 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M2,5-HSS-E-ALU | M2,5 | 0,45 | 9 | 50 | 15 | 2,8 | 2,1 | 5 | 2 |
| GB-S-M3-HSS-E-ALU | M3 | 0,5 | 6 | 56 | 18 | 3,5 | 2,7 | 6 | 2 |
| GB-S-M3,5-HSS-E-ALU | M3,5 | 0,6 | 7 | 56 | 20 | 4 | 3 | 6 | 2 |
| GB-S-M4-HSS-E-ALU | M4 | 0,7 | 7 | 63 | 21 | 4,5 | 3,4 | 6 | 2 |
| GB-S-M4,5-HSS-E-ALU | M4,5 | 0,75 | 8 | 70 | 25 | 6 | 4,9 | 8 | 2 |
| GB-S-M5-HSS-E-ALU | M5 | 0,8 | 8 | 70 | 25 | 6 | 4,9 | 8 | 2 |
| GB-S-M6-HSS-E-ALU | M6 | 1 | 10 | 80 | 30 | 6 | 4,9 | 8 | 2 |
| GB-S-M8-HSS-E-ALU | M8 | 1,25 | 13 | 90 | 35 | 8 | 6,2 | 9 | 2 |
| GB-S-M10-HSS-E-ALU | M10 | 1,5 | 15 | 100 | 39 | 10 | 8 | 11 | 2 |
| GB-S-M12-HSS-E-ALU | M12 | 1,75 | 18 | 110 | 44 | 9 | 7 | 10 | 2 |
| GB-S-M14-HSS-E-ALU | M14 | 2 | 20 | 110 | 44 | 11 | 9 | 12 | 3 |
| GB-S-M16-HSS-E-ALU | M16 | 2 | 20 | 110 | 44 | 12 | 9 | 12 | 3 |
| GB-S-M18-HSS-E-ALU | M18 | 2,5 | 25 | 125 | 50 | 14 | 11 | 14 | 3 |
| GB-S-M20-HSS-E-ALU | M20 | 2,5 | 25 | 140 | 54 | 16 | 12 | 15 | 3 |
| GB-S-M22-HSS-E-ALU | M22 | 2,5 | 25 | 140 | 54 | 18 | 14,5 | 17 | 3 |
| GB-S-M24-HSS-E-ALU | M24 | 3,0 | 30 | 160 | 60 | 18 | 14,5 | 17 | 3 |
| GB-S-M30-HSS-E-ALU | M30 | 3,5 | 35 | 180 | 70 | 22 | 18 | 21 | 3 |
Der HSS-E Alu-Gewindebohrer für Sacklöcher ist konsequent auf die professionelle Zerspanung von Aluminium und anderen NE-Metallen ausgelegt. Mit einem normgerechten Flankenwinkel von 60° unterstützt dieses Werkzeug eine exakte metrische Gewindefertigung und überzeugt durch seinen prozesssicheren Einsatz in anspruchsvollen Industrieumgebungen.

| Gewindebohrer | HSS-E |
| Loch | Sackloch |
| Gewinde | Zöllige Rohrgewinde |
| Anwendung | Stahl und Edelstahl |
| Flankenwinkel | 55° |
| VPE | 1 St. |
| Thread/D | L2 | L | L4 | d | Z | K | Kl | |
| GB-S-G1/8-HSS-E | G1/8 | 20 | 90 | 36 | 7 | 3 | 5,5 | 8 |
| GB-S-G1/4-HSS-E | G1/4 | 22 | 100 | 40 | 11 | 3 | 9 | 12 |
| GB-S-G3/8-HSS-E | G3/8 | 22 | 100 | 40 | 12 | 3 | 9 | 12 |
| GB-S-G1/2-HSS-E | G1/2 | 25 | 125 | 50 | 16 | 4 | 12 | 15 |
| GB-S-G3/4-HSS-E | G3/4 | 28 | 140 | 54 | 20 | 4 | 16 | 19 |
| GB-S-G1-HSS-E | G1 | 30 | 160 | 60 | 25 | 4 | 20 | 23 |
Der HSS-E-Gewindebohrer für zöllige Rohrgewinde (55° Flankenwinkel) ist auf die effiziente und maßhaltige Bearbeitung von Sacklöchern ausgelegt. Aus widerstandsfähigem HSS-E-Stahl gefertigt, eignet sich das Werkzeug für die prozesssichere Zerspanung von Baustahl, Einsatzstahl und Edelstahl in der professionellen Fertigung.
| Gewindebohrer | HSS-PM |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Der HSS-PM Gewindebohrer für metrisches Feingewinde mit 60° Flankenwinkel ist speziell für die prozesssichere Bearbeitung von Durchgangslöchern konzipiert. Dank der pulvermetallurgischen Herstellung und der TiALN-Beschichtung bietet dieses Werkzeug eine hohe Verschleißfestigkeit und exzellente Kantenstabilität bei anspruchsvollen Zerspanungsaufgaben.
| Gewindebohrer | HSS-PM |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Anwendung | Stahl, Edelstahl Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | Z | K | Kl | |
| GB-D-M2-HSS-PM-TiALN | M2 | 0,4 | 8 | 45 | 13 | 2,8 | 2 | 2,1 | 5 |
| GB-D-M2,5-HSS-PM-TiALN | M2,5 | 0,45 | 9 | 50 | 15 | 2,8 | 2 | 2,1 | 5 |
| GB-D-M3-HSS-PM-TiALN | M3 | 0,5 | 11 | 56 | 18 | 3,5 | 3 | 2,7 | 6 |
| GB-D-M3,5-HSS-PM-TiALN | M3,5 | 0,6 | 12 | 56 | 20 | 4 | 3 | 3 | 6 |
| GB-D-M4-HSS-PM-TiALN | M4 | 0,7 | 13 | 63 | 21 | 4,5 | 3 | 3,4 | 6 |
| GB-D-M5-HSS-PM-TiALN | M5 | 0,8 | 15 | 70 | 25 | 6 | 3 | 4,9 | 8 |
| GB-D-M6-HSS-PM-TiALN | M6 | 1 | 17 | 80 | 30 | 6 | 3 | 4,9 | 8 |
| GB-D-M8-HSS-PM-TiALN | M8 | 1,25 | 20 | 90 | 35 | 8 | 3 | 6,2 | 9 |
| GB-D-M10-HSS-PM-TiALN | M10 | 1,5 | 22 | 100 | 39 | 10 | 3 | 8 | 11 |
| GB-D-M12-HSS-PM-TiALN | M12 | 1,75 | 24 | 110 | 44 | 9 | 3 | 7 | 10 |
| GB-D-M14-HSS-PM-TiALN | M14 | 2 | 26 | 110 | 44 | 11 | 3 | 9 | 12 |
| GB-D-M16-HSS-PM-TiALN | M16 | 2 | 27 | 110 | 44 | 12 | 3 | 9 | 12 |
| GB-D-M18-HSS-PM-TiALN | M18 | 2,5 | 30 | 125 | 50 | 14 | 3 | 11 | 14 |
| GB-D-M20-HSS-PM-TiALN | M20 | 2,5 | 32 | 140 | 54 | 16 | 3 | 12 | 15 |
| GB-D-M22-HSS-PM-TiALN | M22 | 2,5 | 32 | 140 | 54 | 18 | 3 | 14,5 | 17 |
| GB-D-M24-HSS-PM-TiALN | M24 | 3 | 34 | 160 | 60 | 18 | 3 | 14,5 | 17 |
Der HSS-PM-Gewindebohrer mit 60° Flankenwinkel ist speziell auf die prozesssichere Erzeugung metrischer Durchgangsgewinde ausgerichtet. Ausgestattet mit einem pulvermetallurgischen Hochleistungsschnittstoff und einer widerstandsfähigen TiAlN-Beschichtung, unterstützt dieses Zerspanungswerkzeug professionelle Anwender bei der Bearbeitung verschiedenster industrieller Werkstoffe. Die durchdachte Geometrie sorgt für einen effizienten Spanabfluss in Schnittrichtung, um Stauungen im Gewindekanal zu verhindern.

| Gewindebohrer | HSS-E |
| Loch | Sackloch |
| Gewinde | Metrisch, Feingewinde |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
| Gewinde/D | P | L2 | L | L4 | d | K | Kl | Z | |
| GBF-S-ISO-M4x0,5-HSS-E-TiN |
M4 | 0,5 | 5 | 63 | 21 | 2,8 | 2,1 | 5 | 3 |
| GBF-S-ISO-M5x0,5-HSS-E-TiN | M5 | 0,5 | 5 | 70 | 25 | 3,5 | 2,7 | 6 | 3 |
| GBF-S-ISO-M6x0,75-HSS-E-TiN | M6 | 0,75 | 8 | 80 | 30 | 4,5 | 3,4 | 6 | 3 |
| GBF-S-ISO-M6x0,5-HSS-E-TiN | M6 | 0,5 | 5 | 80 | 30 | 4,5 | 3,4 | 6 | 3 |
| GBF-S-ISO-M8x1-HSS-E-TiN | M8 | 1 | 10 | 90 | 36 | 6 | 4,9 | 8 | 3 |
| GBF-S-ISO-M8x0,75-HSS-E-TiN | M8 | 0,75 | 8 | 80 | 30 | 6 | 4,9 | 8 | 3 |
| GBF-S-ISO-M10x1,25-HSS-E-TiN | M10 | 1,25 | 16 | 100 | 40 | 7 | 5,5 | 8 | 3 |
| GBF-S-ISO-M10x1-HSS-E-TiN | M10 | 1 | 10 | 90 | 36 | 7 | 5,5 | 8 | 3 |
| GBF-S-ISO-M10x0,75-HSS-E-TiN | M10 | 0,75 | 10 | 90 | 36 | 7 | 5,5 | 8 | 3 |
| GBF-S-ISO-M12x1,5-HSS-E-TiN | M12 | 1,5 | 15 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-S-ISO-M12x1,25-HSS-E-TiN | M12 | 1,25 | 15 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-S-ISO-M12x1-HSS-E-TiN | M12 | 1 | 11 | 100 | 40 | 9 | 7 | 10 | 3 |
| GBF-S-ISO-M16x1,5-HSS-E-TiN | M16 | 1,5 | 15 | 100 | 40 | 12 | 9 | 12 | 3 |
| GBF-S-ISO-M16x1-HSS-E-TiN | M16 | 1 | 12 | 100 | 40 | 12 | 9 | 12 | 3 |
| GBF-S-ISO-M20x1,5-HSS-E-TiN | M20 | 1,5 | 17 | 125 | 50 | 16 | 12 | 15 | 4 |
| GBF-S-ISO-M24x2,0-HSS-E-TiN | M24 | 2 | 20 | 140 | 54 | 18 | 14,5 | 17 | 4 |
| GBF-S-ISO-M24x1,5-HSS-E-TiN | M24 | 1,5 | 20 | 140 | 54 | 18 | 14,5 | 17 | 4 |
Der HSS-E-Gewindebohrer für metrische Feingewinde ist speziell für die prozesssichere Bearbeitung von Sacklöchern ausgelegt. Ausgestattet mit einem Flankenwinkel von 60°, unterstützt dieses Werkzeug eine zuverlässige Spanabfuhr entgegen der Schnittrichtung. Die Ausführung aus kobaltlegiertem Schnellarbeitsstahl (HSS-E) schafft gute Voraussetzungen für die professionelle Zerspanung unterschiedlicher Werkstoffe wie Stahl, Edelstahl, Guss und NE-Metalle.
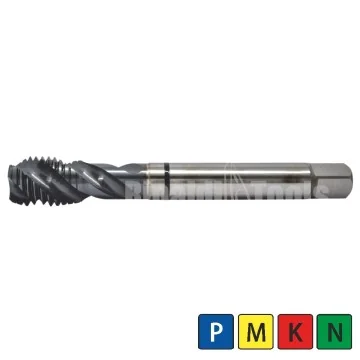
| Gewindebohrer | HSS-PM |
| Loch | Sackloch |
| Gewinde | Metrisch, Feingewinde |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Der HSS-PM-Gewindebohrer ist speziell für die Herstellung von metrischen Feingewinden in Sacklöchern konzipiert. Dank der Fertigung aus pulvermetallurgischem Schnellarbeitsstahl (HSS-PM) weist das Zerspanungswerkzeug eine hohe Verschleißfestigkeit auf und unterstützt effiziente Arbeitsabläufe in der professionellen Metallbearbeitung.

| Gewinde-/Kernlochbohrer | HSS-E-TiN |
| Loch | Durchgangsloch |
| Gewinde | Metrisch |
| Länge | Jobber |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Dieses umfassende Set aus Gewinde- und Kernlochbohrern bietet eine praxisgerechte Lösung für die effiziente Fertigung metrischer Innengewinde von M3 bis M12 in Durchgangslöchern. Abgestimmt auf professionelle Zerspanungsaufgaben, unterstützt das Werkzeugsystem durchgängige Bearbeitungsprozesse in unterschiedlichsten Werkstoffen.

| Gewindebohrer | HSS-E |
| Loch | Durchgangsloch |
| Gewinde | Zöllige Rohrgewinde |
| Anwendung | Stahl, Guss und NE-Metalle |
| Flankenwinkel | 55° |
| VPE | 1 St. |
| Gewinde/D | L2 | L | L4 | d | Z | K | Kl | |
| GB-D-G1/8-HSS-E | G1/8 | 20,0 | 90 | 36 | 7,0 | 3 | 5,5 | 8 |
| GB-D-G1/4-HSS-E | G1/4 | 22,0 | 100 | 40 | 11,0 | 3 | 9 | 12 |
| GB-D-G3/8-HSS-E | G3/8 | 22,0 | 100 | 40 | 12,0 | 3 | 9 | 12 |
| GB-D-G1/2-HSS-E | G1/2 | 25,0 | 125 | 50 | 16,0 | 4 | 12 | 15 |
| GB-D-G3/4-HSS-E | G3/4 | 28,0 | 140 | 54 | 20,0 | 4 | 16 | 19 |
| GB-D-G1-HSS-E | G1 | 30,0 | 160 | 60 | 25,0 | 4 | 20 | 23 |
Dieser Maschinengewindebohrer aus verschleißfestem HSS-E ist speziell für die prozesssichere Fertigung von zölligen Rohrgewinden in Durchgangslöchern konzipiert. Er liefert exakte Gewindeflanken in unlegierten und legierten Stählen, Gusseisen sowie verschiedenen Nichteisenmetallen.

| Gewinde-/Kernlochbohrer | HSS-E-TiN |
| Loch | Sackloch |
| Gewinde | Metrisch |
| Länge | Jobber |
| Anwendung | Stahl, Edelstahl, Guss und NE-Metalle |
| Flankenwinkel | 60° |
| VPE | 1 St. |
Dieses praxiserprobte Werkzeugset bietet eine aufeinander abgestimmte Kombination für die prozesssichere Herstellung metrischer Innengewinde. Es ist gezielt auf die Bearbeitung von Sacklochbohrungen ausgelegt und unterstützt professionelle Anwender bei der Reduzierung von Rüst- und Suchzeiten.